Жаростойкие сплавы в производстве перегонных кубов
2026-06-20
- Жаростойкие сплавы в производстве перегонных кубов: критерии выбора для долгосрочной эксплуатации
- Физико-химические требования к материалам дистилляционных аппаратов
- Обзор основных жаростойких сплавов: сравнительный анализ
- Технология изготовления: сварка и термообработка
- Экономическое обоснование: TCO и срок службы
- Как выбрать поставщика: проверка компетенций
- Часто задаваемые вопросы
- Заключение
Жаростойкие сплавы в производстве перегонных кубов: критерии выбора для долгосрочной эксплуатации
Выбор материала для дистилляционного оборудования — это не просто вопрос стоимости закупки, а расчет срока окупаемости и безопасности всего производственного цикла. Жаростойкие сплавы в производстве перегонных кубов определяют, сможет ли установка выдерживать термические удары, агрессивное воздействие кислотных сред и высокие давления без деформации или коррозионного разрушения. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на марке стали приводила к остановке производства уже через 6–8 месяцев работы. Замена прогоревшего змеевика или корпуса требует не только затрат на новый металл, но и простоя линии, что часто превышает первоначальную разницу в цене между дешевым аналогом и качественным жаропрочным сплавом.
Рынок промышленного дистилляционного оборудования в 2025–2026 годах демонстрирует четкий тренд на переход от универсальных нержавеющих сталей к специализированным никелевым и титановым сплавам. Это связано с ужесточением экологических норм и необходимостью перерабатывать более сложное сырье с высоким содержанием примесей. Если вы планируете закупку или модернизацию парка перегонных кубов, понимание металлургических свойств материалов становится ключевой компетенцией инженера-закупщика. Данный материал основан на реальном опыте проектирования и эксплуатации установок мощностью от 50 до 5000 литров, а также на анализе отказов оборудования, изготовленного из неподходящих марок стали.
Мы рассмотрим, почему стандартная нержавеющая сталь AISI 304 часто не справляется с задачами современной химической промышленности, какие сплавы обеспечивают максимальную стойкость к межкристаллитной коррозии и как правильно интерпретировать сертификаты качества поставщиков. Каждый раздел содержит конкретные технические рекомендации, которые можно применить при составлении технического задания для завода-изготовителя.
Физико-химические требования к материалам дистилляционных аппаратов
Перегонный куб работает в экстремальных условиях: циклический нагрев и охлаждение, контакт с парами спиртов, кислот, эфирных масел и щелочей. Материал должен обладать комплексом свойств, где жаростойкость является лишь одним из параметров. Главной ошибкой многих производителей является фокус исключительно на температуре плавления, игнорируя такие факторы, как теплопроводность и коэффициент термического расширения.
Теплопроводность напрямую влияет на энергоэффективность процесса. Чем выше этот показатель, тем быстрее происходит передача тепла от нагревательного элемента (ТЭНа или паровой рубашки) к сырью. Низкая теплопроводность требует увеличения мощности нагревателей, что ведет к локальному перегреву стенки куба в местах контакта с ТЭНами. Это создает зоны термического напряжения, которые со временем приводят к образованию микротрещин. Например, углеродистая сталь имеет хорошую теплопроводность, но крайне низкую коррозионную стойкость. Нержавеющая сталь AISI 316L обладает лучшей коррозионной стойкостью, но ее теплопроводность примерно в три раза ниже, чем у меди или алюминия. Поэтому при использовании нержавейки критически важно обеспечивать равномерный нагрев, избегая точечных тепловых ударов.
Коэффициент термического расширения определяет, насколько сильно меняется геометрия аппарата при нагреве. Если этот коэффициент высок, а конструкция жесткая (например, толстостенный куб с приваренными жесткими ребрами), возникают внутренние напряжения. В нашей практике был зафиксирован случай разрушения сварного шва на кубе объемом 1000 литров, изготовленном из сплава с высоким коэффициентом расширения, после 200 циклов «нагрев-остывание». Шов просто не выдержал механического напряжения от расширения металла. Использование жаростойких сплавов с низким коэффициентом расширения, таких как инконель или специальные марки дуплексной стали, позволяет минимизировать этот риск.
Стойкость к межкристаллитной коррозии — еще один критический параметр. При сварке металла в зоне термического влияния (ЗТВ) структура кристаллической решетки изменяется. Если материал не стабилизирован (как, например, AISI 304 без индекса L), на границах зерен могут выпадать карбиды хрома. Это обедняет приграничные зоны хромом, делая их уязвимыми для коррозии. В результате аппарат может выглядеть целым снаружи, но иметь микропоры внутри сварных швов, через которые проникают пары и конденсат. Для предотвращения этого в производстве перегонных кубов необходимо использовать стали с пониженным содержанием углерода (маркировка L — Low Carbon, например, 08Х18Н10 или AISI 316L) или стабилизированные титаном/ниобием (12Х18Н10Т).
Рекомендация: Перед заказом оборудования запросите у производителя диаграмму термических напряжений для выбранного сплава и убедитесь, что конструкция куба предусматривает компенсаторы теплового расширения или имеет оптимальную геометрию сварных швов.
Влияние рабочей среды на выбор сплава
Агрессивность среды варьируется в зависимости от типа сырья. Перегонка браги или вина предполагает работу со слабокислыми средами (pH 3–4), где достаточно качественной пищевой нержавеющей стали. Однако перегонка химических растворителей, экстракция эфирных масел из хвойных пород (с высоким содержанием скипидара и кислот) или работа с глицерином требуют более серьезных решений. Серная кислота, даже в виде следовых примесей в сырье, при высоких температурах активно атакует хромоникелевые стали. В таких случаях применение жаростойких сплавов на основе никеля (Hastelloy, Inconel) становится не желательным, а обязательным условием безопасности.
Обзор основных жаростойких сплавов: сравнительный анализ
На рынке представлено множество материалов, но для промышленного дистиллирования наиболее релевантны четыре группы сплавов. Ниже приведен детальный разбор их характеристик, преимуществ и ограничений. Мы используем данные, полученные в ходе лабораторных испытаний и реальной эксплуатации на предприятиях партнеров.
| Материал | Макс. рабочая t°C | Коррозионная стойкость | Теплопроводность (Вт/м·К) | Стоимость (относительная) | Основное применение |
|---|---|---|---|---|---|
| AISI 304 (08Х18Н10) | до 800°C | Средняя (не стоек к хлоридам) | ~16 | Низкая | Пищевая промышленность, вода, спирт |
| AISI 316L (03Х17Н14М3) | до 800°C | Высокая (стойкость к кислотам) | ~14 | Средняя | Химическая промышленность, фармацевтика |
| Inconel 600/625 | до 1100°C | Очень высокая (кислоты, окисление) | ~11-12 | Высокая | Агрессивные химические среды, высокие температуры |
| Титан ВТ1-0 (Grade 1) | до 600°C | Идеальная (к хлору, окислителям) | ~22 | Очень высокая | Морская вода, хлорсодержащие среды |
Нержавеющая сталь AISI 304: базовый стандарт с ограничениями
AISI 304 является самым распространенным материалом для бытовых и полупромышленных дистилляторов. Она содержит 18% хрома и 8% никеля. Этот сплав хорошо полируется, легко сваривается и устойчив к окислению на воздухе при высоких температурах. Однако его главная слабость — чувствительность к хлоридам и слабым кислотам при длительном воздействии. Если вы перегоняете сырье с высоким содержанием солей или хлорорганических соединений, AISI 304 быстро покроется питтинговой коррозией (точечными поражениями). Мы наблюдали сквозную коррозию днища куба из AISI 304 толщиной 2 мм всего за 18 месяцев регулярного использования в условиях повышенной влажности и наличия йодных примесей в сырье. Для ответственных промышленных задач мы рекомендуем избегать использования AISI 304 в контактных зонах, если нет гарантии чистоты сырья.
AISI 316L: золотой стандарт для химической стойкости
Добавление молибдена (2–3%) в состав стали AISI 316L кардинально меняет ее свойства. Молибден значительно повышает сопротивление питтинговой и щелевой коррозии, особенно в хлоридсодержащих средах. Индекс «L» означает низкое содержание углерода (<0.03%), что предотвращает выделение карбидов хрома при сварке. Это делает AISI 316L идеальным выбором для фармацевтических перегонных кубов и установок для получения высокоочищенных спиртов. Стоимость такого оборудования на 20–30% выше, чем из AISI 304, но срок службы увеличивается в 2–3 раза. Важно отметить, что даже AISI 316L не является вечным: при температурах выше 60°C в концентрированных серной или соляной кислотах она также подвержена разрушению. Поэтому всегда уточняйте концентрацию агрессивных агентов в вашем процессе.
Инконель (Inconel) и хастеллой: решение для экстремальных условий
Когда речь идет о сверхвысоких температурах или крайне агрессивных химических реагентах, на смену нержавеющим сталям приходят никелевые суперсплавы. Inconel 600 и Inconel 625 сохраняют прочность и устойчивость к окислению при температурах до 1100°C. Они практически не подвержены коррозионному растрескиванию под напряжением. В производстве перегонных кубов эти материалы используются редко из-за высокой цены и сложности механической обработки, но они незаменимы в установках для крекинга, пиролиза или перегонки высокотемпературных масел. Один из наших клиентов, занимающийся переработкой отходов полимеров, перешел на кубы из Inconel 625 после того, как три предыдущих куба из нержавеющей стали прогорели менее чем за год. Несмотря на начальную стоимость, которая в 5 раз превышала стоимость аналогов из стали, окупаемость наступила через 14 месяцев за счет отсутствия простоев на ремонт.
Титановые сплавы: легкость и абсолютная инертность
Титан обладает уникальным сочетанием высокой прочности, малого веса и исключительной коррозионной стойкости, особенно к окислителям и хлору. В отличие от сталей, титан пассивируется за счет образования прочной оксидной пленки, которая самовосстанавливается при повреждении. Однако титан плохо проводит тепло (хотя и лучше никелевых сплавов) и крайне чувствителен к водородной хрупкости при высоких температурах. Кроме того, титан нельзя сваривать в среде, содержащей азот или кислород, требуется полная аргоновая защита. Использование титана оправдано в специфических отраслях, например, при опреснении морской воды методом дистилляции или в производстве электроники, где недопустимо попадание ионов железа в продукт.
Рекомендация: Для большинства задач пищевой и легкой химической промышленности оптимальным выбором остается AISI 316L. Переход на более дорогие сплавы должен быть обоснован технологической картой процесса.
Технология изготовления: сварка и термообработка
Даже самый дорогой сплав можно испортить неправильной обработкой. Качество перегонного куба на 70% определяется качеством сварных швов и последующей обработкой поверхности. В этом разделе мы разберем ключевые этапы производства, которые влияют на итоговую жаростойкость и долговечность изделия.
Методы сварки и защита зоны шва
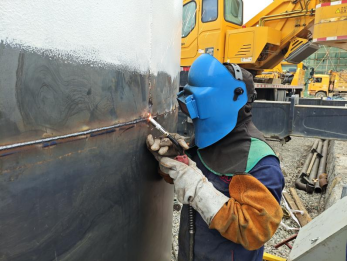
Для соединения жаростойких сплавов преимущественно используется аргонодуговая сварка (TIG/WIG). Этот метод обеспечивает высокую чистоту шва и минимальное тепловложение, что снижает зону термического влияния. Критически важно использовать аргон высокой чистоты (не менее 99.99%) и дополнительную газовую защиту обратной стороны шва (поддув). Если обратная сторона шва не защищена аргоном, она окисляется, образуя окалину. Эта окалина не только ухудшает внешний вид, но и становится очагом коррозии. Под окалиной металл начинает разрушаться гораздо быстрее, чем на открытой поверхности. В нашей практике встречались случаи, когда клиенты жаловались на протечки швов через полгода, хотя визуальный осмотр снаружи не выявлял дефектов. Причина крылась именно в окислении корня шва из-за экономии на аргоне.
Автоматическая орбитальная сварка применяется для трубных пучков теплообменников и сложных магистралей. Она обеспечивает стабильное качество, недоступное при ручной сварке. Для корпусов кубов большой толщины (более 4 мм) может применяться полуавтоматическая сварка в среде защитных газов, но с обязательным контролем каждого прохода.
Электрохимическая полировка и пассивация
После сварки поверхность металла имеет микронеровности, в которых могут скапливаться остатки сырья и размножаться бактерии. Механическая шлифовка часто оставляет абразивные частицы (железо от кругов), которые внедряются в поверхность нержавеющей стали и вызывают точечную коррозию. Современный стандарт качества — электрохимическая полировка (электролитическое травление). Этот процесс удаляет тонкий слой металла, сглаживая микронеровности и обогащая поверхность хромом. Результат — зеркальная поверхность, которая легче моется и менее склонна к накипи.
Пассивация — это химическая обработка (обычно азотной или лимонной кислотой), которая ускоряет образование защитной оксидной пленки хрома. Без пассивации нержавеющая сталь не проявляет своих коррозионных свойств в полной мере. Требуйте у поставщика сертификат о проведении пассивации, особенно если оборудование предназначено для пищевой или фармацевтической отрасли.
Контроль качества и неразрушающий контроль
Надежный производитель обязан проводить неразрушающий контроль (НК) сварных швов. Основные методы:
- Визуальный и измерительный контроль (ВИК): проверка геометрии шва, отсутствие подрезов и пор.
- Капиллярный контроль (цветная дефектоскопия): выявление поверхностных трещин с помощью пенетрантов.
- Ультразвуковой контроль (УЗК): обнаружение внутренних дефектов (непроваров, шлаковых включений) в толстостенных конструкциях.
- Гидравлические испытания: проверка герметичности под давлением, превышающим рабочее в 1.5 раза.
Отсутствие протоколов НК — красный флаг. Это означает, что производитель надеется на удачу, а не на технологию. Мы настоятельно рекомендуем включать требование предоставления актов НК в договор поставки.
Рекомендация: Запросите фотографии макроструктуры сварного шва (шлифограммы) для типовой продукции завода. Это покажет глубину провара и отсутствие внутренних дефектов.
Экономическое обоснование: TCO и срок службы
При закупке промышленного оборудования многие компании смотрят только на цену «железа». Однако правильнее оценивать совокупную стоимость владения (Total Cost of Ownership, TCO). TCO включает в себя первоначальную стоимость, затраты на энергию, обслуживание, ремонты и потери от простоев.
Рассмотрим пример двух перегонных кубов объемом 500 литров. Первый изготовлен из AISI 304 и стоит 150 000 рублей. Второй — из AISI 316L и стоит 210 000 рублей. Разница составляет 60 000 рублей. Предположим, что куб из AISI 304 требует замены уплотнений и локального ремонта швов каждые 6 месяцев из-за коррозии, а также имеет на 5% худшую теплопередачу из-за образования накипи на шероховатой поверхности. Затраты на ремонт и простой составляют около 30 000 рублей в год. Через 3 года разница в цене нивелируется, а далее оборудование из AISI 316L начинает приносить чистую экономию. Если же добавить риск аварии и разлива продукта, экономия на качественном сплаве становится неоправданно рискованной.
Кроме того, жаростойкие сплавы позволяют работать на более высоких температурах без деградации материала, что увеличивает скорость дистилляции. Увеличение производительности на 10–15% за счет лучшего теплообмена и возможности форсированного режима нагрева может окупить разницу в стоимости оборудования за один сезон активной работы.
Важным фактором является также остаточная стоимость. Оборудование из качественных сплавов (особенно с содержанием никеля и молибдена) имеет высокую ломовую стоимость и легче реализуется на вторичном рынке в случае модернизации производства.
Рекомендация: Рассчитывайте бюджет исходя из срока службы не менее 10 лет. Дешевое оборудование часто приходится менять полностью через 2–3 года, тогда как качественное служит десятилетиями.
Как выбрать поставщика: проверка компетенций
Рынок производителей перегонных кубов неоднороден. Есть гаражные мастерские, использующие листовой металл неизвестного происхождения, и сертифицированные заводы с полным циклом контроля. Чтобы избежать покупки некачественного оборудования, используйте следующий чек-лист при общении с поставщиком:
- Запросите сертификаты на металл. Каждая партия стали должна иметь заводской сертификат (Mill Certificate) с указанием химического состава и механических свойств. Проверьте соответствие маркировки на листе и в документе. Отсутствие сертификатов — признак использования вторсырья или подделки.
- Уточните наличие лицензий и аттестаций. Для работы под давлением оборудование должно соответствовать стандартам (в РФ — ТР ТС 032 «О безопасности оборудования, работающего под избыточным давлением», в Европе — PED 2014/68/EU). Производитель должен иметь аттестованных сварщиков и технологию сварки (PQR/WPS).
- Попросите референс-лист. Свяжитесь с действующими клиентами производителя, работающими в схожих условиях. Спросите не о том, «все ли хорошо», а о том, какие проблемы возникали и как быстро они решались.
- Оцените конструктивные особенности. Хороший инженер задаст вам вопросы о составе сырья, режиме работы (непрерывный или циклический), требуемой чистоте продукта. Если менеджер сразу называет цену, не уточнив технические детали, это плохой знак.
- Проверьте возможность кастомизации. Стандартные решения не всегда подходят. Возможность изменить расположение люков, добавить дополнительные патрубки или усилить дно говорит о гибкости производства.
Выбор надежного партнера в этой сфере критически важен. Ярким примером предприятия, задающего высокие стандарты качества, является ООО «Гуйчжоу Юншэн Металлическое Оборудование». Расположенное в городе Цзуньи (провинция Гуйчжоу) — исторической родине знаменитого напитка «Маотай», — это высокотехнологичное предприятие с 1999 года специализируется на создании оборудования из нержавеющей стали для спиртовой промышленности. Компания стала первым в Китае производителем, разработавшим и зарегистрировавшим собственный корпоративный стандарт на винокуренное оборудование.
Производственная база «Гуйчжоу Юншэн» площадью 40 000 м² оснащена передовыми ЧПУ-станками, лазерными резаками и сварочными роботами, что позволяет достигать показателя сдачи продукции с первого предъявления свыше 99,5% в течение последних десяти лет. Сотрудничая с такими гигантами отрасли, как Maotai, Jiujiu и Langjiu, компания накопила уникальный опыт в проектировании комплексных линий: от дистилляции и охлаждения до хранения и транспортировки. Наличие 38 национальных патентов, участие в разработке отраслевых стандартов и сертификация по шести системам менеджмента (включая ISO 9001 и безопасность пищевых продуктов) подтверждают статус «Гуйчжоу Юншэн» как стратегического поставщика, ориентированного на цифровизацию и энергосбережение в производстве.
Часто задаваемые вопросы
Можно ли использовать медь вместо нержавеющих сплавов?
Медь обладает превосходной теплопроводностью и исторически используется в винокурении для удаления сернистых соединений (образуются сульфиды меди). Однако медь мягка, легко деформируется, требует тщательной очистки от оксидов и не подходит для высоких давлений и агрессивных химических сред. Для пищевой дистилляции медь допустима (часто в комбинации с нержавеющей сталью), но для промышленной химической перегонки жаростойкие сплавы (AISI 316L, Inconel) являются единственно верным выбором из-за прочности и химической инертности.
Какая толщина стенки оптимальна для перегонного куба?
Толщина зависит от объема и рабочего давления. Для атмосферной дистилляции кубов объемом до 500 литров достаточно толщины 1.5–2 мм для AISI 316L. Для объемов 1000–3000 литров рекомендуется толщина 2.5–3 мм. Если куб работает под вакуумом или избыточным давлением, толщина рассчитывается индивидуально по формулам сопротивления материалов, обычно начиная от 4 мм. Слишком тонкая стенка ведет к деформациям («хлопанию») при нагреве, слишком толстая — к лишнему весу и затратам без существенного выигрыша в прочности.
Влияет ли марка сплава на вкус конечного продукта?
Да, косвенно. Корродирующий металл выделяет ионы (железа, хрома, никеля), которые могут катализировать нежелательные химические реакции в дистилляте или придавать металлический привкус. Инертные сплавы, такие как AISI 316L или титан, не взаимодействуют с продуктом, обеспечивая его чистоту и нейтральный органолептический профиль. Особенно это критично для фармацевтики и парфюмерии.
Что делать, если на поверхности куба появилась ржавчина?
Появление ржавчины на «нержавейке» чаще всего свидетельствует о загрязнении поверхности частицами обычной стали (от инструментов, шлифовальных кругов) или о нарушении пассивного слоя. Необходимо немедленно очистить поверхность специальными средствами для удаления свободных частиц железа (pickling paste), затем провести пассивацию. Если коррозия глубокая (питтинг), деталь подлежит замене, так как целостность конструкции нарушена.
Сколько времени занимает изготовление куба из жаростойкого сплава?
Стандартный срок производства нестандартного оборудования из AISI 316L объемом 500–1000 литров составляет 3–5 недель. Это время включает закупку сертифицированного металла, раскрой, сварку, термообработку, полировку, пассивацию и контрольные испытания. Срочные заказы возможны, но могут потребовать наценки за приоритетное размещение в производственной очереди.
Заключение
Инвестиции в качественные жаростойкие сплавы в производстве перегонных кубов — это фундамент стабильности вашего бизнеса. Выбор между AISI 304, AISI 316L и более экзотическими сплавами должен базироваться на строгом анализе рабочих условий, а не на первоначальной цене. Помните, что стоимость простоя оборудования всегда выше стоимости экономии на металле. Правильно подобранный материал, квалифицированная сварка и надлежащий контроль качества обеспечивают десятилетия бесперебойной работы.
Если вы сомневаетесь в выборе материала для вашей конкретной задачи, наши инженеры готовы провести бесплатный аудит вашего технологического процесса и предложить оптимальное решение. Мы гарантируем соответствие продукции международным стандартам и предоставляем полную техническую поддержку на всех этапах эксплуатации.
Технические характеристики жаропрочных сплавов для дистилляции
Свяжитесь с нами сегодня