Изготовляем изделия из нержавеющей стали: инновации?
2026-03-14
содержание
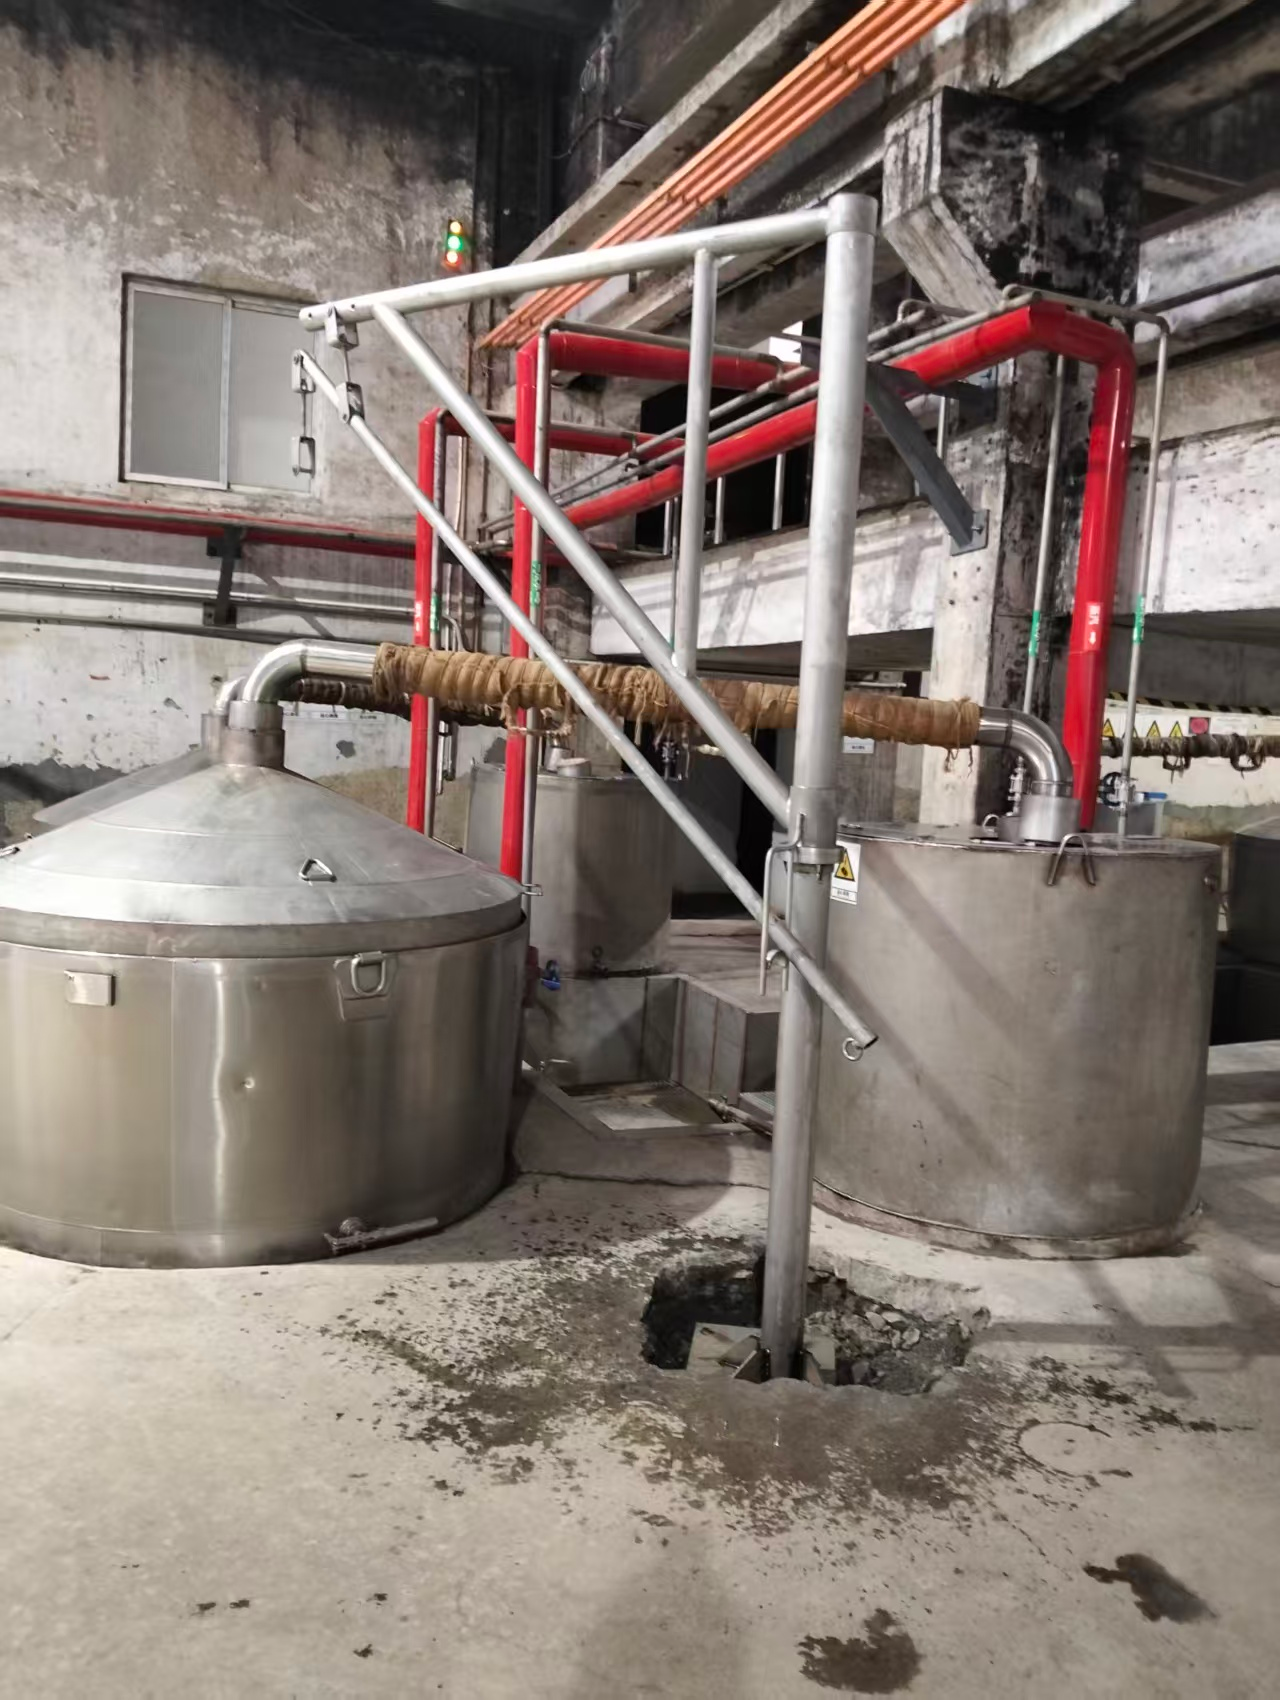
Когда слышишь ?инновации в изделиях из нержавеющей стали?, первая мысль — лазерная резка, роботы-сварщики, умные цеха. Но так ли это на самом деле? Часто за громкими словами скрывается простая правда: главная инновация — не в железе, а в головах. Многие десятилетиями штампуют одни и те же реакторы или трубопроводы, лишь сменив вывеску на ?высокотехнологичное производство?. Я сам долго думал, что прогресс — это обязательно что-то космическое. Пока не столкнулся с заказом на перегонные кубы для китайского байцзю. Вот где пришлось ломать стереотипы.
Что на самом деле скрывается за ?новыми технологиями?
Возьмем, к примеру, наше сотрудничество с ООО Гуйчжоу Юншэн Металлическое Оборудование. Их сайт https://www.mygzys.com позиционирует компанию как узкоспециализированного поставщика для спиртовой отрасли. Когда они обратились к нам за комплектующими, ожидали стандартных решений. Но их технолог привез чертежи, где были не просто емкости, а система с уникальными патрубками для контроля температуры сусла. Оказалось, их ?инновация? — не в материале (все та же AISI 304), а в геометрии, которая учитывает специфику брожения зерновых культур. Это был первый звонок.
Мы начали с простого — полировки швов. Казалось бы, рутина. Но для них внутренняя поверхность должна была иметь определенную шероховатость, чтобы создавать микрозавихрения в потоке жидкости. Не идеальный глянец, а контролируемая матовость. Пришлось пересмотреть весь процесс шлифовки, отказаться от стандартных абразивных лент, подбирать что-то среднее. Несколько партий ушло в брак, пока не нашли баланс. Это не описано ни в одном учебнике по металлообработке.
И вот тут понимаешь: инновация часто рождается на стыке дисциплин. Мы, металлисты, думаем о коррозионной стойкости, прочности сварного шва. Они, технологи спирта, думают о химии брожения, скорости потока. Настоящий прорыв случается, когда эти миры встречаются и начинают говорить на одном языке. Иногда это просто смещение фланца на 15 градусов по оси, но эффект для конечного продукта — колоссальный.
Случай из практики: когда ?правильно? — значит ?не работает?
Был у нас проект — теплообменник для одной российской винокурни. Сделали все по ГОСТ, по всем канонам. Толщина стенки, раскрой, сварка под газом — безупречно. Привезли на место, смонтировали. А эффективность — 60% от расчетной. Паника. Начали искать причину: может, металл не тот? Может, сварка проварена не до конца?
Две недели потратили на проверки. Оказалось, все проще и сложнее одновременно. В классических схемах мы закладываем ламинарный поток теплоносителя. Но в их конкретном производстве из-за насосов старого образца и вязкости сусла поток был турбулентным с самого начала. Наши красивые, плавные каналы создавали ?мертвые зоны?, где продукт застаивался и перегревался. Пришлось полностью переделывать внутреннюю структуру, добавлять турбулизаторы — простые пластины, согнутые под углом. Это не было красиво с инженерной точки зрения, но работало.
Этот урок дорогого стоил. Теперь, когда к нам приходят с запросом на ?инновационное решение?, мы первым делом спрашиваем: ?А что у вас течет? Как? С какой скоростью и температурой?? Часто клиенты не могут ответить сразу. Тогда предлагаем начать с малого — с пробного образца, который мы можем дорабатывать ?по месту?. Это дороже и дольше, но результат — именно то, что нужно производству, а не то, что красиво выглядит в каталоге.
Оборудование: дорогое vs. адекватное
В погоне за инновациями многие стремятся закупить самый дорогой лазерный комплекс или станок плазменной резки с ЧПУ. И это, безусловно, дает точность. Но для 80% заказов на изделия из нержавеющей стали критична не точность до микрона, а повторяемость и скорость реакции на изменения.
У нас в цеху стоит старый гибочный станок, которому лет 20. Его точность — ±1.5 мм, что для многих ?высокотехнологичных? проектов неприемлемо. Но для тех же перегонных кубов или бункеров-смесителей это идеальный вариант. Почему? Потому что он предсказуем. Мы знаем все его ?косяки? и закладываем их в техпроцесс. Мы можем за полдня перенастроить его под нестандартный радиус, чего не сделаешь на сложном автоматизированном комплексе без вызова инженера и недельного простоя.
Инновация здесь — в гибкости процесса, а не в аппаратной части. Мы разработали систему быстрой переналадки и набор шаблонов для типовых, но вариативных задач. Это скучно звучит, но экономит клиентам недели времени. Например, для ООО Гуйчжоу Юншэн мы сейчас не делаем каждый бак с нуля. У нас есть ?скелет? — базовый каркас, а навесные элементы (горловины, смотровые окна, змеевики) мы подбираем и привариваем под конкретную рецептуру клиента. Это как конструктор. Идея не нова, но ее реализация в контексте пищевой нержавейки — это и есть наша ежедневная работа.
Материал: миф о вечной стали
Все думают, что нержавеющая сталь — она и в Африке нержавеющая. Один из самых больших мифов. Возьмем ту же AISI 316, ?пищевую? марку. Она коррозионностойкая, да. Но в среде того же байцзю, где высокое содержание органических кислот и сложных эфиров, при длительном контакте и высокой температуре могут начаться точечные коррозии. Особенно в зонах термического влияния сварного шва.
Мы это проходили. Сделали партию ферментеров, все прошло приемку. Через полгода клиент прислал фото с темными точками вокруг швов. Не сквозные, но эстетика и санитария под вопросом. Причина — в режиме сварки. Мы варили на стандартных параметрах, но для этой конкретной среды нужен был больший поддув аргона с обратной стороны шва, чтобы минимизировать окисление. Теперь для каждого нового продукта, особенно в спиртовой или химической отрасли, мы делаем тестовые сварные образцы и проводим ускоренные коррозионные испытания в условной среде. Это копеечные затраты, которые спасают от огромных рекламаций.
Или другой аспект — механическая обработка. После плазменной резки кромка, если ее не обработать, становится местом для начала коррозии. Казалось бы, мелочь. Но многие цеха экономят на фрезеровке или шлифовке кромки. Мы не экономим. Даже если это не указано в ТЗ, мы всегда уточняем у клиента условия эксплуатации. Часто они сами не задумываются об этом. Вот такая ?консультативная? функция — тоже часть инновационного подхода. Не просто дать то, что просят, а дать то, что будет работать.
Будущее: куда двигаться маленькому производителю
Глядя на большие холдинги с их R&D-центрами, иногда думаешь — нам, небольшой мастерской, в этой гонке не место. Но практика показывает обратное. Крупный завод не станет возиться с заказом на три уникальных перегонных куба с доработками ?на лету?. А мы — станем. Наша инновация — в адаптивности.
Сейчас мы потихоньку внедряем цифровое сопровождение изделий. Не полноценный IoT, а просто QR-код, который приварен к изделию. По нему клиент (например, тот же Гуйчжоу Юншэн) может получить доступ к паспорту изделия: какая именно партия стали использована, параметры сварки, сертификаты на материалы, даже фото ключевых этапов сборки. Для них это важно для собственного контроля качества и аудита. Для нас — это ответственность и прозрачность.
Планы? Хотим наладить более тесную обратную связь. Не просто ?получили — смонтировали — спасибо?, а отслеживание работы изделия в реальных условиях через год, два, пять лет. Это бесценные данные для настоящих инноваций. Потому что следующее поколение наших ферментеров или теплообменников будет рождено не в чистых чертежах инженера, а в опыте, замешанном на реальных проблемах и решениях. Именно этот путь — от практической проблемы к точечному, иногда некрасивому, но эффективному решению — и есть, на мой взгляд, единственно верный путь для инноваций в нашем деле. Все остальное — просто маркетинг.