Производство нержавейки: тренды и инновации?
2026-03-29
содержание
Когда говорят о трендах в производстве нержавеющей стали, часто сразу всплывают громкие слова вроде ?цифровизация? или ?зелёные технологии?. Но на практике, на том же самом заводе, где я провел последние несколько лет, всё начинается с куда более приземлённых вещей. Например, с постоянной борьбы с межкристаллитной коррозией в сварных швах для пищевых ёмкостей или с подбора оптимального режима травления, чтобы не испортить поверхность листа AISI 304. Это не для красивого отчёта, а потому что клиент потом вернёт брак. Вот с этого, мне кажется, и стоит начинать разговор — отделяя реальные потребности цеха от маркетингового шума.
О чём на самом деле говорят в цехах
Если отбросить теорию, главный тренд последних лет — это даже не новые марки стали, а запрос на комплексные решения. Раньше приходил заказчик, говорил ?нужна нержавейка для резервуаров?, и всё. Сейчас же спрашивают сразу: какая именно сталь, с каким покрытием или отделкой поверхности, чтобы минимизировать адгезию продукта, какова стойкость к конкретным средам — скажем, к высококонцентрированным растворам солей или органическим кислотам. Особенно это чувствуется в пищевой и фармацевтической отраслях. Тут уже не отделаешься общими фразами про ?стойкость к коррозии?.
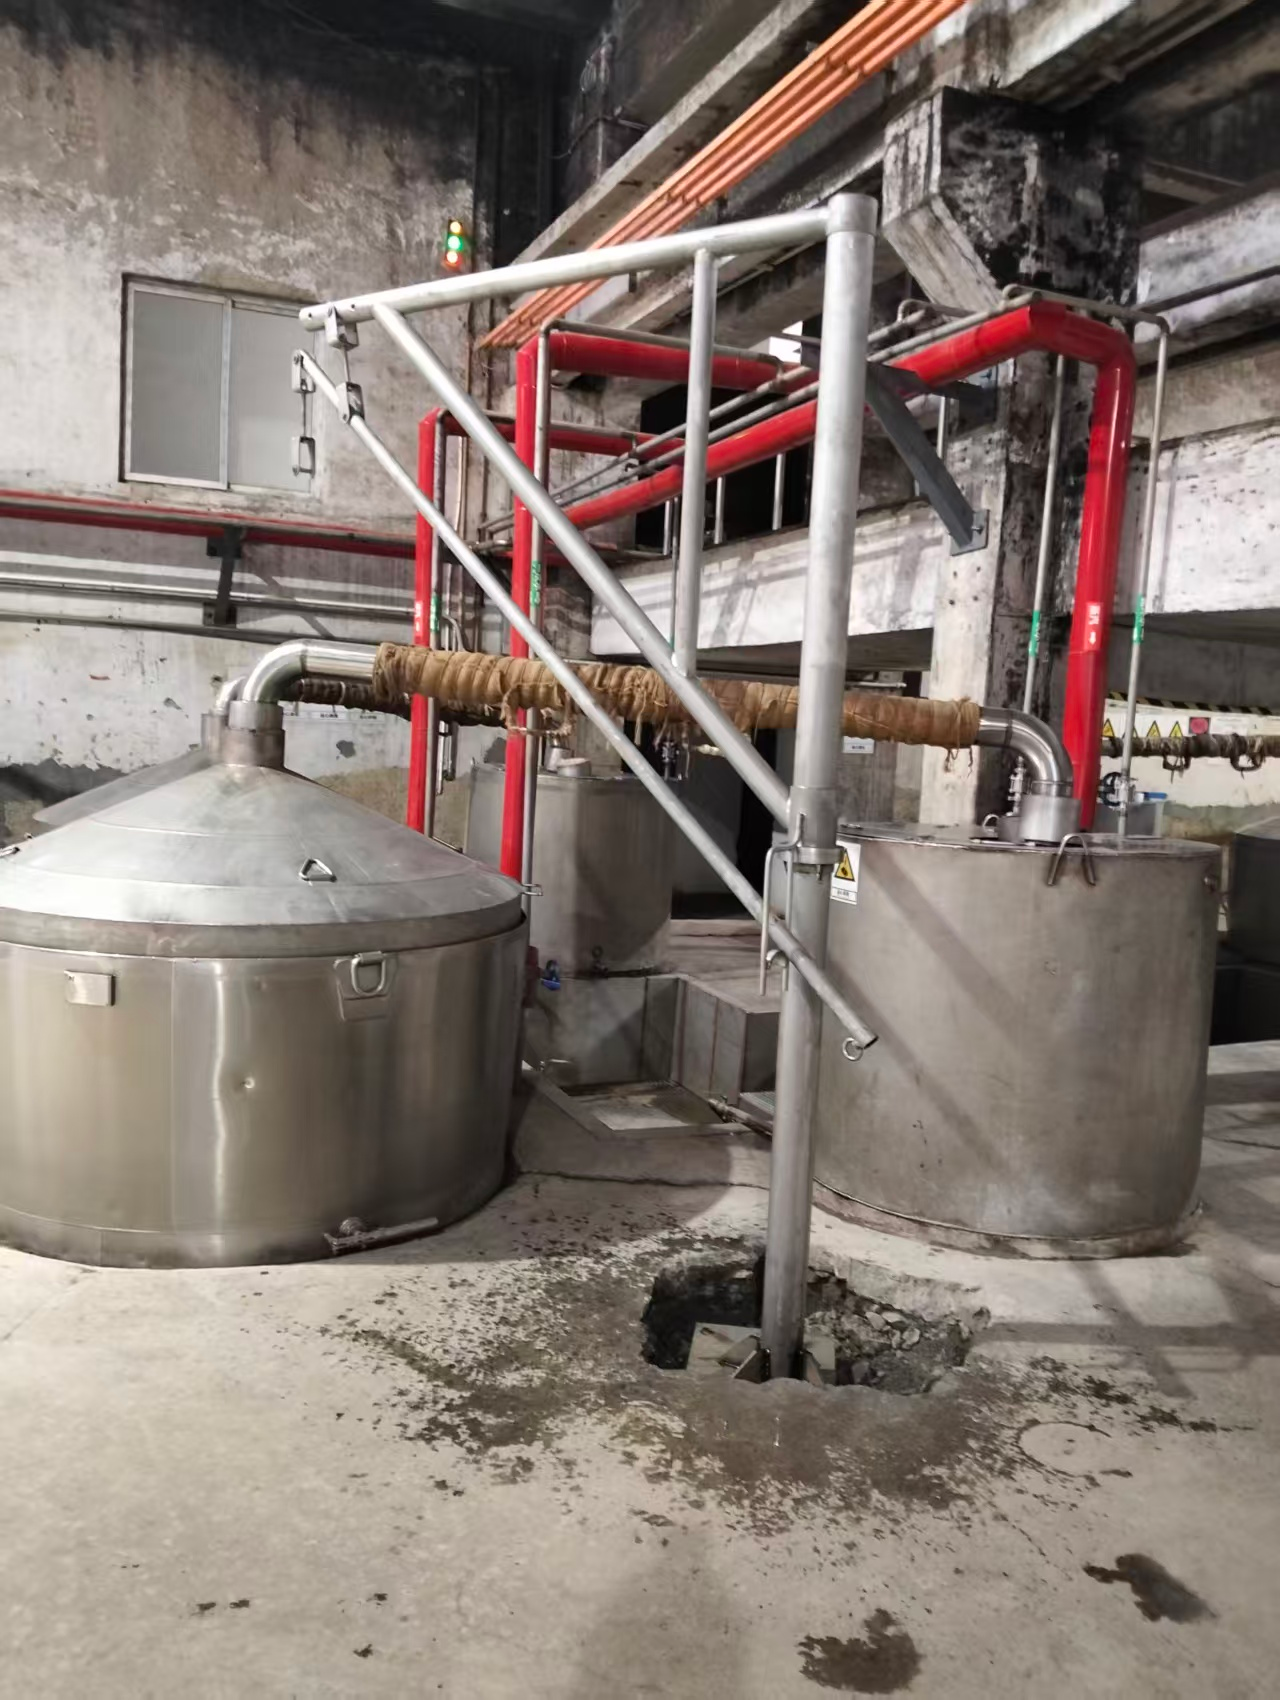
Возьмём, к примеру, спиртовую отрасль (байцзю), которая, казалось бы, консервативна. Мы как-то работали с поставщиком оборудования для неё — ООО ?Гуйчжоу Юншэн Металлическое Оборудование? (их сайт, если что, https://www.mygzys.com). Их специфика — работа с агрессивными средами на всех этапах: от брожения до дистилляции. Им нужны были не просто ёмкости из нержавеющей стали, а конструкции с идеально гладкими сварными швами (катет шва не более 1,5 мм) и пассивированной поверхностью в зонах контакта с сырьём. Потому что малейшая шероховатость — это место для скопления бактерий, которое потом не отмоешь. Это не инновация из журнала, а ежедневная необходимость, которая и двигает технологии.
И вот здесь возникает первый камень преткновения — квалификация сварщиков. Внедряешь аргонодуговую сварку с импульсным режимом для снижения тепловложения, а старые кадры привыкли ?варить по-чёрному?. Приходится не просто покупать новое оборудование, а месяцами переучивать людей, теряя в производительности. Это та цена, о которой в статьях про ?тренды? часто умалчивают.
Инновации или оптимизация старого?
Много говорят про аддитивные технологии, 3D-печать из нержавеющих порошков. Звучит эффектно, но в массовом производстве, скажем, труб или листового проката, это пока экзотика. Куда более ощутимый прорыв я вижу в области контроля качества. Вот, например, внедрение систем машинного зрения для автоматического обнаружения дефектов поверхности — раковин, царапин, следов от валков. Раньше это делал человек с лампой, пропускал мелочь, особенно на матовых поверхностях. Теперь камера с ИИ ловит всё. Это не для галочки, а потому что один бракованный лист, ушедший на изготовление фасадной панели, может испортить отношения с крупным застройщиком навсегда.
Другое реально работающее направление — это совершенствование самих составов. Не столько создание супер-новых марок (типа дуплексных сталей, которые, безусловно, важны для нефтегаза), сколько модификация привычных AISI 316 или 430. Добавление микродоз меди для повышения стойкости к атмосферной коррозии в городской среде или более точный контроль содержания титана и ниобия для стабилизации. Это менее заметно, но даёт серьёзный выигрыш в долговечности изделия без радикального роста цены.
Пробовали мы как-то работать с одной ?инновационной? партией стали с нанокомпозитным покрытием, обещавшим фантастическую износостойкость. В лабораторных условиях всё было идеально. А в реальных условиях мойки под высоким давлением на пищевом комбинате покрытие начало отслаиваться на стыках через три месяца. Вернулись к проверенному электрополированию и пассивации. Вывод: любая инновация должна пройти не стендовые, а полевые испытания в тех самых условиях, для которых изделие предназначено.
Давление экологии и экономики
?Зелёный? тренд — это не просто красивые слова. Это, прежде всего, жёсткие требования к утилизации травильных растворов и шламов. Раньше можно было проще, сейчас — огромные штрафы. Поэтому сейчас активно внедряются замкнутые циклы травления и электрохимические методы очистки поверхности, которые сокращают расход кислот на 40-50%. Это не доброе дело, а экономическая необходимость.
Экономика же диктует движение в сторону снижения материалоёмкости. Тот же самый резервуар для того же ООО ?Гуйчжоу Юншэн Металлическое Оборудование? мы теперь считаем не просто по объёму, а с помощью CAE-моделирования на прочность и устойчивость. Это позволяет оптимизировать толщину стенки, убрать лишние рёбра жёсткости, в итоге сэкономить 10-15% металла без потери характеристик. Клиент доволен снижением цены, мы — более эффективным использованием дорогостоящей нержавеющей стали.
Но и здесь есть подводные камни. Такое моделирование требует точных данных о свойствах конкретной партии металла, а не табличных значений. Приходится либо плотно работать с металлургическим комбинатом-поставщиком, либо проводить свои испытания на растяжение и твёрдость для каждой плавки. Это время и деньги. Иногда проще и дешевле сделать ?с запасом?, по старинке. Баланс между точным расчётом и практической целесообразностью — это постоянный процесс поиска.
Логистика и кастомизация как новые вызовы
Раньше стандартный набор: лист, труба, уголок. Сейчас всё чаще требуются готовые узлы и модули, предварительно собранные и обработанные. Заказчик, особенно из того же оборудования для пищевой промышленности, не хочет возиться с порезкой и сваркой на своей площадке. Ему нужен ?под ключ?. Это смещает фокус с простого производства металлопроката на глубокую переработку и инжиниринг.
Это, в свою очередь, упирается в логистику. Отгрузить десять тонн листов — одно дело. А отгрузить пять сложных сварных колонн высотой шесть метров, с уже установленной внутренней арматурой и защитной упаковкой от механических повреждений — задача на порядок сложнее. Приходится проектировать не только изделие, но и процесс его упаковки, погрузки и транспортировки. Порой затраты на логистику и упаковку составляют до 20% от стоимости заказа.
Кастомизация поверхности — отдельная история. Помимо стандартных матовых, зеркальных или шлифованных поверхностей, растёт спрос на текстурированные, цветные (PVD-покрытия) или с заданным коэффициентом трения. Например, для направляющих в упаковочных машинах. Это требует совершенно другого парка отделочного оборудования и, опять же, специалистов. Найти хорошего технолога по нанесению PVD-покрытий сложнее, чем менеджера по продажам.
Что в сухом остатке?
Если резюмировать, то главные тренды — это не революции, а эволюция. Сдвиг от продажи металла к продаже решений. Жёсткая привязка свойств материала и технологии обработки к конкретным, зачастую очень узким, условиям эксплуатации. Как в случае с оборудованием для дистилляции, где важна химическая стойкость в сочетании с гигиеничностью поверхности.
Инновации наиболее жизнеспособны там, где они решают конкретные производственные или экономические проблемы: снижают брак, экономят материал или ресурсы, упрощают монтаж у заказчика. Всё остальное, что не прошло проверку цехом и жалобами клиентов, останется красивой картинкой в презентации.
Будущее, на мой взгляд, за гибкими комбинациями: классическая металлургия плюс цифровой контроль, проверенные марки стали плюс аддитивные технологии для сложных уникальных деталей, и всегда — плотная обратная связь от конечного пользователя. Как от тех же производителей оборудования для спиртовой отрасли. Их требования — лучший двигатель для реальных, а не бумажных, улучшений в нашем деле.