Сварочные установки для пищевой промышленности: стандарты
2026-06-21
- Сварочные установки для пищевой промышленности: стандарты и требования к оборудованию
- Ключевые нормативные документы и стандарты гигиены
- Требования к материалам и подготовке кромок
- Технологии сварки: сравнение методов для пищевых производств
- Оборудование: технические характеристики и выбор
- Контроль качества и дефектоскопия
- Типичные ошибки и как их избежать
- Экономическое обоснование инвестиций в стандарты
- Практический опыт лидеров отрасли: кейс ООО «Гуйчжоу Юншэн»
- Часто задаваемые вопросы
- Заключение
Сварочные установки для пищевой промышленности: стандарты и требования к оборудованию
В нашей практике работы с производителями пищевого оборудования мы часто сталкиваемся с ситуацией, когда заказчики выбирают сварочные аппараты исключительно по цене или мощности, игнорируя специфические гигиенические требования отрасли. Это фатальная ошибка. Сварочные установки для пищевой промышленности: стандарты — это не просто набор бюрократических правил, а жесткие технические ограничения, определяющие долговечность линии, безопасность продукции и возможность прохождения аудитов международных сетей. Если шов не соответствует классу чистоты Ra 0.8 мкм или содержит микропоры, он становится идеальной средой для размножения бактерий, таких как Listeria или Salmonella, которые невозможно удалить даже агрессивной химической мойкой.
Данное руководство основано на нашем пятнадцатилетнем опыте поставок и внедрения сварочного оборудования на заводах в России, странах СНГ и Европе. Мы разберем не только теоретические нормы ГОСТ и ISO, но и реальные инженерные решения, которые позволяют избежать брака. Вы узнаете, почему автоматическая орбитальная сварка вытесняет ручную TIG-сварку на современных линиях, как правильно выбрать инертный газ для защиты корневого слоя шва и какие сертификаты действительно важны при таможенной очистке и приемке оборудования санэпидемстанцией.
Ключевые нормативные документы и стандарты гигиены
Пищевая промышленность регулируется одним из самых строгих наборов стандартов в мире. Ошибка в выборе оборудования может привести к остановке производства на недели для переделки трубопроводов. Понимание иерархии стандартов критически важно для главного инженера или закупщика.
Международные стандарты: EHEDG и ASME BPE
Золотым стандартом в мировой практике считается документация Источник: EHEDG (European Hygienic Engineering and Design Group). Их руководства (Guidelines) детально описывают требования к материалам, поверхности и конструкции сварных соединений. Например, стандарт EHEDG Doc. 8 требует, чтобы внутренняя поверхность сварного шва была гладкой и непрерывной, без выступов, впадин или трещин, где могут скапливаться остатки продукта.
В американской и азиатской практике доминирует стандарт ASME BPE (Bioprocessing Equipment). Он особенно строг к фармацевтической и молочной отраслям. ASME BPE требует обязательного использования поддува инертным газом (аргоном) при сварке труб диаметром более определенного значения, чтобы предотвратить окисление внутренней поверхности (“сахарность” шва). Если вы планируете экспорт оборудования или работу с международными брендами, соответствие ASME BPE является обязательным условием.
Российские стандарты: ГОСТ и СанПиН
Для работы на территории Российской Федерации оборудование должно соответствовать требованиям Технических регламентов Таможенного союза (ЕАЭС). Ключевыми документами являются:
- ТР ТС 021/2011 “О безопасности пищевой продукции”. Этот регламент устанавливает общие требования к материалам, контактирующим с пищей. Сварочное оборудование само по себе не контактирует с едой, но оно создает соединения, которые будут контактировать. Поэтому качество шва напрямую влияет на соответствие конечного продукта этому регламенту.
- ГОСТ 33648-2015 “Техника пищевая. Общие требования к материалам, используемым в конструкциях машин и аппаратов”. Здесь прописаны требования к коррозионной стойкости сталей и качеству обработки поверхностей.
- СанПиН 2.3.2.1324-03 (и его актуальные замены). Гигиенические требования к срокам годности и условиям хранения требуют, чтобы оборудование позволяло полную санитарную обработку. Сварные швы с порами или непроварами делают такую обработку невозможной.
Важно понимать: наличие сертификата соответствия ГОСТ на сам сварочный аппарат не освобождает вас от ответственности за качество сварных соединений на трубопроводе. Инспектор Роспотребнадзора будет проверять именно готовый трубопровод или резервуар, а не паспорт сварочного инвертора. Однако использование сертифицированного оборудования упрощает процедуру доказательства того, что технология сварки была соблюдена.
Действие: Перед началом проекта запросите у поставщика оборудования копии сертификатов EAC и декларации соответствия ТР ТС. Убедитесь, что в них указан код ОКПД2, соответствующий сварочному оборудованию.
Требования к материалам и подготовке кромок
Стандарты определяют не только процесс сварки, но и исходное состояние материалов. Невозможно получить гигиеничный шов на неподготовленном металле, независимо от качества сварочной установки.
Выбор нержавеющей стали
В пищевой промышленности преимущественно используются аустенитные нержавеющие стали марок AISI 304 (08Х18Н10) и AISI 316L (03Х17Н14М3). Разница между ними критична для определенных сред:
- AISI 304: Подходит для большинства продуктов с нейтральной или слабокислой средой (молоко, соки, вода). Она дешевле и легче сваривается.
- AISI 316L: Обязательна для сред с высоким содержанием хлоридов (солевые растворы, морепродукты) или агрессивных моющих средств (хлорсодержащие дезинфектанты). Буква “L” означает Low Carbon (низкое содержание углерода), что предотвращает межкристаллитную коррозию в зоне термического влияния (ЗТВ).
Мы наблюдали случай, когда завод сэкономил на трубах, используя AISI 304 вместо 316L на участке подачи рассола. Через 8 месяцев эксплуатации швы начали корродировать, появились микротрещины. Замена участка обошлась в три раза дороже первоначальной экономии на материалах.
Подготовка поверхности и механическая обработка
Стандарты требуют, чтобы шероховатость внутренней поверхности трубы и шва не превышала Ra 0.8 мкм (для особо чистых производств — Ra 0.4 мкм). Внешняя поверхность может иметь Ra 1.6–3.2 мкм. Перед сваркой кромки должны быть тщательно очищены от масел, грязи и оксидной пленки в зоне не менее 20 мм от стыка.
Использование абразивных кругов, содержащих железо или серу, категорически запрещено. Частицы этих элементов внедряются в поверхность нержавеющей стали и становятся очагами точечной коррозии. Используйте только специальные диски из циркония или керамики, маркированные как “Inox-only”.
Действие: Проверьте складские условия хранения труб. Они не должны лежать на земле или рядом с углеродистой сталью. Загрязнение железной пылью от соседних цехов металлообработки — частая причина брака сварных швов.
Технологии сварки: сравнение методов для пищевых производств
Выбор технологии сварки зависит от диаметра труб, толщины стенки и требований к производительности. Рассмотрим основные методы, применяемые в отрасли.
Ручная аргонодуговая сварка (TIG/WIG)
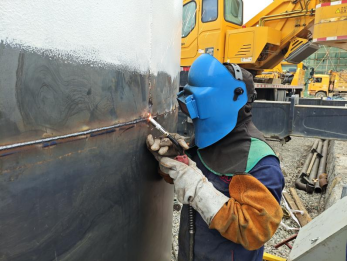
Традиционный метод, который все еще широко используется для монтажа крупных резервуаров, нестандартных узлов и труб большого диаметра (более 100 мм).
Преимущества:
- Высокая гибкость: сварщик может работать в труднодоступных местах.
- Относительно низкая стоимость оборудования.
- Возможность визуального контроля процесса в реальном времени.
Недостатки и риски:
- Человеческий фактор: качество шва полностью зависит от квалификации оператора. Усталость приводит к колебаниям скорости и перегреву.
- Низкая производительность на длинных прямых участках.
- Сложность обеспечения стабильного поддува газа внутри трубы малого диаметра.
Автоматическая орбитальная сварка
Это стандарт де-факто для трубопроводных систем пищевого производства. Специальная головка вращается вокруг неподвижной трубы, выполняя сварку кольцевого шва.
Преимущества:
- Исключение человеческого фактора: параметры тока, скорости вращения и подачи проволоки задаются программой.
- Идеальная геометрия шва: отсутствие выступов внутрь трубы.
- Высокая скорость: один оператор может обслуживать несколько установок.
- Встроенная система контроля: современные аппараты записывают параметры каждого шва в память, создавая цифровой паспорт качества.
Недостатки:
- Высокая начальная стоимость оборудования.
- Требуется точная подготовка кромок (зазор не более 0.5 мм).
- Ограниченная мобильность: сложно использовать в стесненных условиях существующих цехов при ремонте.
| Параметр | Ручная TIG-сварка | Автоматическая орбитальная сварка |
|---|---|---|
| Качество шва (стабильность) | Зависит от сварщика (варьируется) | Высокая и повторяемая |
| Производительность (дюйм-сварных соединений в смену) | 15–25 | 60–100+ |
| Стоимость оборудования | Низкая | Высокая |
| Требования к квалификации персонала | Высокие (сертифицированный сварщик) | Средние (оператор установки) |
| Документирование процесса | Журнал работ (субъективно) | Цифровой лог параметров (объективно) |
| Применение | Резервуары, ремонт, большие диаметры | Трубопроводы, технологические линии |
Действие: Для новых линий розлива и пастеризации настоятельно рекомендуем использовать автоматические орбитальные установки. Для ремонта старых резервуаров оставьте ручную TIG-сварку, но ужесточите контроль квалификации сварщиков.
Оборудование: технические характеристики и выбор
При выборе сварочной установки для пищевой промышленности необходимо обращать внимание на специфические функции, которые отличают профессиональное оборудование от универсального.
Источник питания и импульсный режим
Современные инверторы должны поддерживать импульсный режим сварки. Импульсная сварка позволяет контролировать тепловложение, уменьшая зону термического влияния и предотвращая деформацию тонкостенных труб (толщиной 1.5–2.0 мм). Частота импульсов должна регулироваться в диапазоне от 0.5 до 500 Гц.
Важная характеристика — крутизна фронта импульса. Чем быстрее ток нарастает и падает, тем стабильнее дуга и меньше разбрызгивание металла. Ищите аппараты с цифровым управлением синусоидой тока.
Система газовой защиты (Gas Purge)
Это критический узел. Для получения серебристого, неокисленного шва изнутри требуется подача аргона высокой чистоты (99.998% и выше). Оборудование должно иметь:
- Точные ротаметры или электронные расходомеры для настройки потока поддува (обычно 5–15 л/мин в зависимости от диаметра).
- Возможность предварительной продувки полости трубы перед началом сварки для вытеснения кислорода.
- Герметичные заглушки (damming devices) для изоляции зоны сварки от остальной части трубопровода.
Мы видели случаи, когда экономили на системах продувки, используя простые резиновые пробки. Результат — пористые швы из-за остаточного кислорода. Инвестиции в качественные формовочные приспособления окупаются отсутствием брака.
Функция записи данных (Data Logging)
В соответствии с требованиями прослеживаемости (traceability), современные стандарты GMP (Good Manufacturing Practice) требуют сохранения истории производства. Сварочные установки премиум-класса оснащены модулями Wi-Fi или USB для выгрузки логов. Каждый шов получает уникальный ID, к которому привязаны: сила тока, напряжение, скорость вращения, расход газа и время сварки. Это ваше главное доказательство качества перед аудитором.
Действие: При запросе коммерческого предложения обязательно укажите требование наличия функции Data Logging и совместимости программного обеспечения с вашими системами учета.
Контроль качества и дефектоскопия
Сварка завершена, но работа не окончена. Стандарты пищевой промышленности требуют многоуровневого контроля качества.
Визуальный и измерительный контроль (VT)
Первый этап. Инспектор проверяет:
- Цвет шва. Серебристый или золотистый цвет допускается. Синий, фиолетовый или черный цвет свидетельствует о перегреве и окислении. Такие швы подлежат удалению и переварке.
- Геометрию. Шов не должен иметь выступов внутрь трубы (поднутрения) более 0.5 мм.
- Отсутствие внешних дефектов: пор, трещин, подрезов.
Используйте эндоскопы с камерой высокого разрешения для осмотра внутренней поверхности. Обычного фонарика недостаточно.
Капиллярный контроль (PT)
Для выявления микротрещин на поверхности используется метод цветной капиллярной дефектоскопии. На шов наносится пенетрант, затем проявитель. Любые поверхностные нарушения целостности металла станут видны как яркие красные линии. Этот метод обязателен для ответственных соединений, работающих под давлением или вибрацией.
Гидравлические испытания
После сборки всей системы проводятся гидравлические испытания давлением, превышающим рабочее в 1.5 раза. Это проверяет не только герметичность швов, но и прочность всей конструкции. Давление должно держаться не менее 10 минут без падения.
Действие: Разработайте внутренний стандарт предприятия (СТП), который превышает требования ГОСТ по частоте контрольных операций. Например, проверяйте каждый 5-й шов эндоскопом, а не каждый 10-й, как требует минимум.
Типичные ошибки и как их избежать
За годы работы мы выделили ряд повторяющихся ошибок, которые совершают даже опытные подрядчики.
Ошибка 1: Игнорирование влажности защитного газа
Даже если вы используете дорогой аргон, влага может попасть в систему через неплотные соединения шлангов или из самого баллона, если он хранился на улице зимой. Влага в зоне сварки приводит к образованию водорода в расплавленном металле, что вызывает поры. Решение: Используйте осушители газа и храните баллоны в отапливаемом помещении. Перед работой продуйте шланги.
Ошибка 2: Неправильный зазор между кромками
При орбитальной сварке зазор должен быть минимальным (0–0.5 мм). Если зазор больше, металл проваливается внутрь трубы, образуя наплыв. Если зазора нет совсем, возможно непровар корня шва. Решение: Используйте торцеватели (face tools) для подготовки кромок непосредственно перед сваркой. Не полагайтесь на заводскую резку труб.
Ошибка 3: Отсутствие защиты от сквозняков
Аргоновая защита очень чувствительна к движению воздуха. Кондиционеры, открытые ворота или вентиляторы могут сдуть защитный газ с ванны расплава. Решение: Организуйте ветрозащитные экраны вокруг зоны сварки. Даже легкий сквозняк может испортить шов.
Действие: Проведите аудит вашего сварочного поста. Устраните источники сквозняков и проверьте целостность газовых магистралей мыльным раствором.
Экономическое обоснование инвестиций в стандарты
Многие руководители считают соблюдение строгих стандартов лишней статьей расходов. Давайте посчитаем.
Стоимость переделки одного бракованного стыка на трубопроводе включает:
- Вырезку дефектного участка.
- Подготовку новых кромок.
- Повторную сварку.
- Повторный контроль (эндоскопия, тесты).
- Простой линии.
В среднем, исправление одного шва обходится в 5–10 тысяч рублей прямых затрат, не считая рисков остановки производства. Автоматическая установка стоимостью 300–500 тысяч рублей окупается уже на первом крупном проекте за счет снижения брака с 5% до 0.5% и увеличения скорости монтажа в 3 раза.
Кроме того, соответствие стандартам открывает доступ к тендерам крупных федеральных сетей и международных концернов, где требования к документации являются фильтром на вход. Без паспортов качества на сварные соединения вы просто не будете допущены к участию.
Действие: Составьте калькуляцию стоимости одного сварного соединения с учетом риска брака для вашего текущего метода и для автоматизированного. Сравните результаты.
Практический опыт лидеров отрасли: кейс ООО «Гуйчжоу Юншэн»
Теоретические знания важны, но ничто не заменяет реальный производственный опыт. Ярким примером успешной интеграции высоких стандартов сварки и автоматизации является китайское высокотехнологичное предприятие ООО «Гуйчжоу Юншэн Металлическое Оборудование».
Основанная в 1999 году в городе Цзуньи (провинция Гуйчжоу), компания специализируется на производстве оборудования из нержавеющей стали для спиртовой и пищевой промышленности. Являясь первым в Китае предприятием, разработавшим собственный корпоративный стандарт на винокуренное оборудование, «Гуйчжоу Юншэн» демонстрирует, как строгое adherence к стандартам трансформируется в конкурентное преимущество.
Производственная база компании площадью 40 000 м² оснащена современными сварочными роботами и лазерными резаками с ЧПУ. Такой уровень автоматизации позволяет достигать показателя сдачи продукции с первого предъявления выше 99,5% на протяжении последних десяти лет. Это подтверждает тезис о том, что переход от ручной сварки к автоматизированным линиям (подобным описанным выше орбитальным системам) является ключом к стабильному качеству.
Компания производит более 600 комплектов оборудования и 50 000 нержавеющих бочек ежегодно, поставляя решения для таких гигантов, как Maotai, Jiugui и Langjiu. Наличие 38 национальных патентов и сертификация по шести системам менеджмента (включая ISO 9001 и безопасность пищевых продуктов) говорят о том, что инвестиции в качественное сварочное оборудование и контроль процессов окупаются доверием крупнейших игроков рынка. Опыт «Гуйчжоу Юншэн» показывает: когда «мастерство в литье» сочетается с передовыми технологиями сварки, качество становится вечным конкурентным преимуществом.
Часто задаваемые вопросы
Какой газ лучше использовать для сварки пищевой нержавейки?
Используйте чистый аргон (Ar 99.99%) или смесь аргона с гелием (He) для увеличения глубины проплавления на толстых стенках. Добавление водорода (H2) допускается только для аустенитных сталей в очень малых количествах (до 5%) для повышения чистоты шва, но это требует осторожности из-за риска водородной хрупкости. Для большинства задач пищевой промышленности чистый аргон является оптимальным и безопасным выбором. Избегайте использования CO2 или активных газов — они вызовут окисление и потерю коррозионной стойкости.
Нужно ли проводить термообработку после сварки?
Для тонкостенных труб (до 3-4 мм) из стали AISI 304/316L термообработка (отжиг) обычно не требуется, если соблюдены параметры сварки и зона термического влияния невелика. Однако для толстостенных элементов или если было превышено тепловложение, рекомендуется локальная термообработка для снятия напряжений и восстановления структуры аустенита. Решение должно приниматься технологом на основе металлографических исследований образцов.
Можно ли использовать сварочные установки б/у?
Да, но с осторожностью. Основные риски: износ механической части орбитальной головки (люфты приводят к биению дуги) и старение силовой электроники. При покупке б/у оборудования обязательно проведите тестовую сварку на образцах и проверьте калибровку тока и напряжения эталонными приборами. Убедитесь, что производитель еще поддерживает данную модель запчастями и ПО.
Как хранить сваренные трубы до монтажа?
Концы труб должны быть немедленно закрыты пластиковыми заглушками после сварки и охлаждения. Это предотвращает попадание пыли, насекомых и влаги внутрь. Хранение должно осуществляться в закрытом складе, трубы не должны касаться земли. Маркировка каждого элемента должна сохраняться для обеспечения прослеживаемости.
Заключение
Соблюдение стандартов при использовании сварочных установок для пищевой промышленности — это не дань моде, а необходимость, продиктованная безопасностью потребителей и экономической эффективностью производства. Переход от ручного труда к автоматизированным орбитальным системам, строгий контроль качества газов и материалов, а также тщательная документация процессов позволяют создать надежную и долговечную инфраструктуру.
Инвестиции в правильное оборудование и обучение персонала окупаются снижением эксплуатационных расходов, отсутствием рекламаций и возможностью масштабирования бизнеса на новые рынки. Не экономьте на качестве шва — это самая дешевая часть трубы, но самая дорогая в ремонте.
Если вы планируете модернизацию производственной линии или закупку нового сварочного оборудования, важно выбрать партнера, который понимает специфику отрасли. Сварочные установки для пищевой промышленности: стандарты и технические решения, соответствующие им, доступны в нашем каталоге. Наши инженеры помогут подобрать конфигурацию оборудования под ваши конкретные задачи и бюджет.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости проекта.