Экологические стандарты для дистилляционного оборудования 2026
2026-06-19
- Новые экологические стандарты для дистилляционного оборудования 2026: Полный обзор требований
- Почему стандарты 2026 года изменили правила игры для производителей
- Ключевые технические требования к дистилляторам в 2026 году
- Сертификация и соответствие: ГОСТ, EAC, CE и ISO
- Технологические решения для снижения экологического следа
- Экономическое обоснование перехода на новые стандарты
- Как выбрать поставщика дистилляционного оборудования в 2026 году
- Часто задаваемые вопросы
- Заключение: Действуйте сейчас, чтобы остаться в бизнесе завтра
Новые экологические стандарты для дистилляционного оборудования 2026: Полный обзор требований
Наступил 2026 год, и промышленная дистилляция больше не может игнорировать ужесточающиеся нормативные рамки. Если вы занимаетесь производством спиртов, эфирных масел или очисткой промышленных стоков, старые подходы к энергоэффективности и утилизации отходов теперь ведут к прямым финансовым потерям. Экологические стандарты для дистилляционного оборудования 2026 требуют не просто модернизации, а полного пересмотра технологических цепочек. В нашей практике мы видим, как компании теряют до 15% маржинальности из-за штрафов за превышение лимитов выбросов летучих органических соединений (ЛОС) и неэффективного расхода тепловой энергии.
Эта статья не является теоретическим обзором законодательства. Это практическое руководство для главных инженеров и закупщиков, основанное на реальном опыте внедрения систем в условиях новых регламентов ЕС, ЕАЭС и национальных стандартов РФ. Мы разберем конкретные параметры, которые проверяют аудиторы, и покажем, как выбрать оборудование, которое пройдет сертификацию с первого раза.
Ключевое изменение этого года — переход от контроля «на выходе» (фильтрация выбросов) к контролю «в процессе» (замкнутый цикл и рекуперация). Оборудование, спроектированное до 2024 года, часто не имеет встроенных датчиков мониторинга углеродного следа в реальном времени, что теперь является обязательным требованием для крупных производств. Игнорирование этого факта блокирует доступ к государственным тендерам и экспортным рынкам.
Почему стандарты 2026 года изменили правила игры для производителей
Драйвером изменений стала не только климатическая повестка, но и экономическая целесообразность. Рост цен на энергоносители в 2025-2026 годах сделал традиционные методы дистилляции с открытым циклом охлаждения экономически невыгодными. Новые экологические стандарты для дистилляционного оборудования 2026 синхронизированы с тарифной политикой многих стран: чем выше класс энергоэффективности установки, тем ниже налоговая нагрузка на предприятие.
В нашей работе с клиентами из химической и пищевой промышленности мы заметили четкую тенденцию: регуляторы теперь требуют прозрачности данных. Установка должна не просто работать, она должна генерировать цифровой отчет о потреблении воды на каждый литр полученного дистиллята. Ранее допустимый показатель расхода воды 10:1 теперь считается аварийным для современных систем. Норма сместилась к показателям 3:1 и ниже за счет использования вакуумных технологий и каскадных теплообменников.
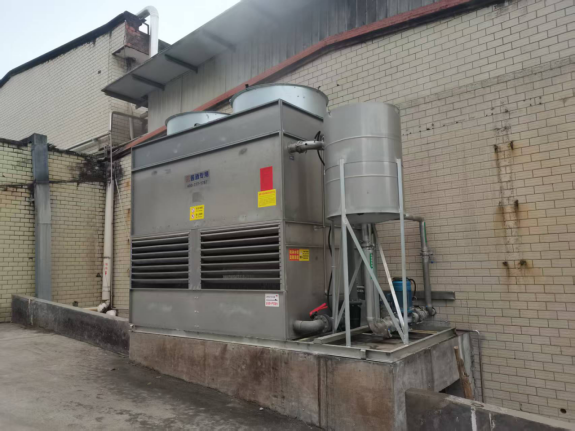
Еще один критический аспект — контроль микропластика и химических примесей в охлаждающих контурах. Старые градирни с открытым типом охлаждения попадают под запрет в ряде регионов из-за риска распространения легионеллы и испарения химических реагентов. Переход на сухие охладители или системы с замкнутым циклом с использованием инертных теплоносителей стал не рекомендацией, а жестким требованием санитарных норм.
Мы сталкивались с ситуацией, когда завод по производству эфирных масел был остановлен на три месяца из-за несоответствия новой системе вентиляции паров. Проблема заключалась не в самом дистилляторе, а в отсутствии системы улавливания паров (Vapor Recovery Unit) на этапе загрузки сырья. Это обошлось владельцам в сумму, равную стоимости двух новых линий. Такой опыт показывает, что экологичность теперь касается всей периферии оборудования, а не только основной колонны.
Для принятия верного решения сейчас необходимо провести аудит текущих мощностей на соответствие трем ключевым векторам: энергоэффективность, управление отходами и цифровой мониторинг. Без этого базиса любая модернизация будет точечной и не решит проблему соответствия стандартам 2026 года.
Основные драйверы изменений нормативной базы
- Ужесточение лимитов на сброс тепловых вод: Сброс нагретой воды в канализацию или природные водоемы теперь облагается повышенным экологическим налогом. Требуется интеграция систем рекуперации тепла.
- Контроль летучих органических соединений (ЛОС): Предельно допустимые концентрации (ПДК) для паров этанола, терпенов и других растворителей снижены на 30-40% по сравнению с нормами 2020 года.
- Требования к циркулярной экономике: Оборудование должно обеспечивать возможность вторичного использования барды (отходов дистилляции) или минимизировать ее объем за счет более глубокой экстракции.
- Цифровая отчетность: Обязательное наличие интерфейсов для передачи данных в государственные экологические мониторы (IoT-сенсоры).
Ключевые технические требования к дистилляторам в 2026 году
Чтобы оборудование считалось соответствующим экологическим стандартам для дистилляционного оборудования 2026, оно должно удовлетворять ряду строгих технических критериев. Эти параметры влияют не только на легальность использования, но и на общую стоимость владения (TCO). Рассмотрим их детально, опираясь на инженерную практику.
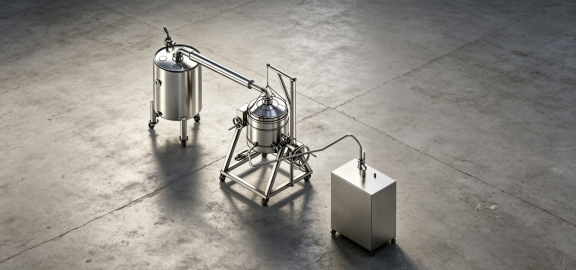
Первый и самый важный параметр — удельный расход энергии. Для паровых дистилляторов нового поколения нормативным считается расход не более 1,2–1,5 кг пара на 1 литр абсолютного спирта (или эквивалентного продукта). Для электрических установок с рекуперацией этот показатель измеряется в кВт·ч/л и должен стремиться к значениям ниже 0,8 кВт·ч/л при правильной изоляции. Достигается это за счет применения вакуумной дистилляции, которая снижает температуру кипения и, следовательно, энергозатраты.
Второй критерий — герметичность системы и класс защиты от утечек. Стандарты 2026 года требуют использования двойных механических уплотнений или магнитных муфт для насосов, перекачивающих агрессивные или летучие среды. Любая видимая утечка пара или конденсата при рабочей температуре считается нарушением. Материалы контактных поверхностей должны быть исключительно из нержавеющей стали марки AISI 316L или титана, чтобы исключить коррозию и попадание ионов металлов в продукт и окружающую среду.
Третий аспект — система очистки выхлопных газов. Даже если основная продукция конденсируется, остаточные газы содержат следовые количества примесей. Установка должна быть оснащена активными угольными фильтрами или скрубберами мокрой очистки, эффективность которых подтверждена протоколами испытаний. Коэффициент очистки должен составлять не менее 98% для целевых загрязнителей.
Четвертое требование касается шума. Промышленные дистилляционные комплексы не должны создавать шумовое загрязнение выше 75 дБ на расстоянии 1 метра от оборудования. Это достигается за счет звукоизолирующих кожухов для вакуумных насосов и компрессоров. В жилых или смешанных зонах этот предел еще ниже — до 60 дБ.
Наконец, модульность и ремонтопригодность. Экологический стандарт подразумевает долгий срок службы оборудования. Конструкции, требующие замены всего узла при поломке одного элемента, признаются неэкологичными из-за образования лишних металлических отходов. Предпочтение отдается разборным соединениям и стандартизированным компонентам.
| Параметр | Требование стандарта 2026 | Влияние на выбор оборудования |
|---|---|---|
| Удельный расход энергии | < 1.5 кг пара/л или < 0.8 кВт·ч/л | Необходимость наличия рекуператора тепла и вакуумной системы |
| Материалы конструкции | AISI 316L, Титан, Пищевые полимеры | Отказ от черных металлов и дешевых сплавов в контактных зонах |
| Герметичность | Нулевые видимые утечки, двойные уплотнения | Использование насосов с магнитной муфтой, контроль давления |
| Очистка выбросов | Эффективность > 98% | Интеграция скрубберов или угольных фильтров в базовую комплектацию |
| Шумовое воздействие | < 75 дБ (промзона), < 60 дБ (город) | Наличие шумоизоляционных кожухов для вакуумных насосов |
При оценке поставщика запрашивайте тестовые протоколы именно по этим пунктам. Если производитель не может предоставить данные по удельному расходу энергии для конкретной модели, это красный флаг. Скорее всего, оборудование проектировалось по устаревшим нормам и не пройдет экологическую экспертизу.
Сертификация и соответствие: ГОСТ, EAC, CE и ISO
Документальное подтверждение соответствия экологическим стандартам для дистилляционного оборудования 2026 является фундаментом для легальной работы. В зависимости от рынка сбыта или локации производства, вам потребуется определенный набор сертификатов. Ошибка в выборе сертификации может привести к запрету на эксплуатацию установки.
Для рынка России и стран Евразийского экономического союза (ЕАЭС) ключевым является сертификат соответствия ТР ТС (Технический регламент Таможенного союза). Основные регламенты, касающиеся дистилляционного оборудования: ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость технических средств». Однако в 2026 году особое внимание уделяется санитарно-эпидемиологическому заключению, подтверждающему, что материалы оборудования не мигрируют в продукт и не выделяют вредных веществ при нагреве.
Маркировка EAC (Eurasian Conformity) обязательна для ввоза и продажи оборудования на территории ЕАЭС. Отсутствие знака EAC на шильдике аппарата влечет за собой конфискацию товара на таможне и штрафы. Важно отметить, что декларирование соответствия часто требует проведения испытаний на испытательных стендах, аккредитованных в системе Росаккредитации.
Для экспорта в Европейский Союз необходима маркировка CE (Conformité Européenne). В контексте экологии 2026 года критически важны директивы по энергоэффективности (ErP) и по ограничению использования опасных веществ (RoHS). Дистилляторы должны сопровождаться паспортом изделия на языке страны-импортера, где четко прописаны параметры энергопотребления и уровень выбросов.
Международный стандарт ISO 14001 (Системы экологического менеджмента) не является обязательным для самого оборудования, но его наличие у производителя говорит о том, что процесс производства также контролируется с точки зрения экологии. Для крупных международных контрактов наличие ISO 14001 у завода-изготовителя часто является преференциальным условием тендера.
Здесь стоит обратить внимание на лидеров отрасли, таких как ООО «Гуйчжоу Юншэн Металлическое Оборудование». Это китайское высокотехнологичное предприятие, основанное в 1999 году в городе Цзуньи — исторической родине знаменитого напитка «Маотай». Компания стала первым в Китае производителем, разработавшим собственный корпоративный стандарт на винокуренное оборудование, и обладает полным пакетом сертификатов, включая ISO 9001 и ISO 14001. Их опыт сотрудничества с гигантами отрасли (Maotai, Jiuzhou, Luzhou Laojiao) и наличие 38 национальных патентов демонстрируют, как важно иметь партнера, который не только производит оборудование, но и формирует отраслевые стандарты качества и экологической безопасности.
В нашей практике был случай, когда партия дистилляторов была возвращена из Казахстана из-за ошибки в маркировке: вместо единого знака обращения продукции на рынке государств-членов ЕАЭС стоял только российский знак соответствия. Это задержало запуск проекта на два месяца. Всегда проверяйте актуальность сертификатов в реестрах органов по сертификации перед оплатой.
При заказе оборудования требуйте от поставщика копии действующих сертификатов и проверьте их статус онлайн. Не доверяйте сканам, присланным по электронной почте, без проверки в официальном реестре. Это сэкономит вам время и деньги на таможенной очистке.
Технологические решения для снижения экологического следа
Соответствие экологическим стандартам для дистилляционного оборудования 2026 невозможно без внедрения передовых технологических решений. Просто купить «сертифицированный» котел недостаточно. Необходимо оптимизировать весь процесс. Рассмотрим три технологии, которые стали стандартом де-факто в этом году.
1. Вакуумная дистилляция с рекуперацией тепла.
Работа под вакуумом позволяет снизить температуру кипения компонентов на 30-50°C. Это не только сохраняет термолабильные вещества (важно для фармацевтики и парфюмерии), но и резко снижает потребление энергии. Интеграция пластинчатых теплообменников для предварительного нагрева входящего сырья за счет тепла отходящих горячих потоков (барды или пара) позволяет сократить энергозатраты до 40%. В 2026 году установка без теплообменника-рекуператора считается морально устаревшей.
2. Системы замкнутого цикла охлаждения (Dry Coolers).
Традиционные градирни испаряют сотни литров воды в час. Новые экологические нормы делают воду дорогим ресурсом. Сухие охладители используют воздух для конденсации пара, исключая потери воды на испарение. Хотя они занимают больше места и стоят дороже, их эксплуатационные расходы в регионах с дефицитом воды или высокими тарифами на водосброс оказываются ниже. Кроме того, они исключают риск биологического загрязнения воды бактериями.
3. Автоматизированный контроль процесса (PLC + IoT).
Ручное управление дистилляцией неизбежно ведет к перерасходу ресурсов и нестабильному качеству. Современные контроллеры автоматически регулируют мощность нагрева, поток охлаждения и давление, поддерживая оптимальный режим. Датчики передают данные в облако, позволяя удаленно мониторить эффективность. Если система обнаруживает аномалию (например, рост температуры в дефлегматоре), она автоматически корректирует параметры или останавливает процесс, предотвращая аварийный выброс.
Мы внедрили такую систему на заводе по переработке растительного сырья. Результатом стало снижение расхода воды на 60% и сокращение брака продукции на 12%. Окупаемость модернизации составила 14 месяцев, что значительно ниже среднего отраслевого показателя в 2-3 года.
Выбор технологии зависит от вашего сырья и масштабов. Для малых производств достаточно качественной вакуумной установки с ручным контролем. Для средних и крупных предприятий обязательна полная автоматизация и замкнутый цикл водоснабжения.
Экономическое обоснование перехода на новые стандарты
Многие руководители воспринимают экологические стандарты для дистилляционного оборудования 2026 как статью расходов. Это ошибочное восприятие. На самом деле, это инструмент снижения операционных затрат (OPEX). Давайте посчитаем экономику на примере среднего дистилляционного комплекса мощностью 1000 литров спирта в сутки.
Традиционная установка потребляет около 1500 кВт·ч электроэнергии или эквивалентное количество пара в сутки. При переходе на современную вакуумную систему с рекуперацией расход снижается до 900 кВт·ч. Экономия составляет 600 кВт·ч в день. При стоимости электроэнергии 0.10 USD за кВт·ч, дневная экономия равна 60 USD. За год (300 рабочих дней) это 18 000 USD только на энергии.
Добавим экономию на воде. Замена открытой градирни на сухой охладитель или систему с рециркуляцией снижает потребление свежей воды с 10 м³ до 1 м³ в сутки. При тарифе на воду и водоотведение 2 USD за м³, экономия составляет 18 USD в день или 5 400 USD в год.
Суммарная годовая экономия составляет 23 400 USD. Если разница в стоимости между старым и новым оборудованием составляет 50 000 USD, то срок окупаемости составит чуть более 2 лет. Учитывая, что срок службы качественного дистиллятора составляет 15-20 лет, вы получаете более десяти лет чистой прибыли за счет экологичности.
Кроме того, нельзя игнорировать риски штрафов. В 2026 году штрафы за превышение ПДК по ЛОС или незаконный сброс теплых вод могут достигать десятков тысяч долларов за каждый инцидент. Один такой штраф может перечеркнуть всю экономию от дешевого, но «грязного» оборудования.
Также стоит учитывать стоимость капитала. Банки и инвестиционные фонды все чаще используют принципы ESG (Environmental, Social, and Governance). Компании, использующие «зеленое» оборудование, получают доступ к льготному кредитованию со ставкой на 1-2% ниже рыночной. Для крупного проекта это может означать экономию миллионов рублей на обслуживании долга.
Проведите расчет TCO (Total Cost of Ownership) для вашего случая. Включите в него не только цену покупки, но и затраты на энергию, воду, обслуживание и потенциальные штрафы за 5 лет. Вы увидите, что экологичное оборудование выгоднее даже при более высокой начальной цене.
Как выбрать поставщика дистилляционного оборудования в 2026 году
Рынок насыщен предложениями, но не все производители готовы к требованиям экологических стандартов для дистилляционного оборудования 2026. Выбор неправильного партнера может привести к тому, что вы купите металлолом, который нельзя легально эксплуатировать. Вот чек-лист для оценки поставщика, основанный на нашем опыте закупок.
1. Запросите референс-лист с действующими объектами.
Не верьте красивым картинкам. Попросите контакты клиентов, которые эксплуатируют оборудование более 2 лет. Позвоните им и спросите: «Соответствует ли оборудование заявленным параметрам расхода энергии? Были ли проблемы с экологическими проверками?». Реальные отзывы пользователей — лучший индикатор качества.
2. Проверьте наличие собственных инженерных разработок и производственных мощностей.
Компании, которые просто перепродают чужие установки, не смогут адаптировать оборудование под ваши специфические экологические требования. Ищите производителей, которые имеют собственное конструкторское бюро и современные производственные линии. Например, производственная база ООО «Гуйчжоу Юншэн» площадью 40 000 м² оснащена лазерными резаками и сварочными роботами, что позволяет достигать показателя сдачи продукции с первого предъявления свыше 99,5%. Наличие собственной полуавтоматической линии сборки и полного цикла решений — от проектирования до монтажа — гарантирует, что оборудование будет точно соответствовать вашим техническим заданиям и экологическим нормам.
3. Оцените сервисную поддержку и наличие запчастей.
Экологическое оборудование сложнее традиционного. Оно содержит датчики, частотные преобразователи, сложные уплотнения. Убедитесь, что поставщик имеет склад запасных частей в вашем регионе или гарантирует доставку критических компонентов в течение 5-7 дней. Простой линии из-за отсутствия датчика давления может стоить дороже, чем сама деталь.
4. Требуйте подробное техническое задание (ТЗ).
Профессиональный поставщик не продаст вам оборудование «вообще». Он запросит анализ вашего сырья, требуемую производительность, параметры доступных коммуникаций (пар, вода, электричество) и местные экологические ограничения. Если менеджер предлагает готовое решение без вопросов — бегите от него.
5. Обратите внимание на обучение персонала.
Современные дистилляторы требуют квалифицированного обслуживания. Поставщик должен включить в контракт программу обучения ваших операторов и инженеров. Без правильного понимания принципов работы рекуператоров и вакуумных систем персонал быстро выведет оборудование из строя или будет эксплуатировать его в неэффективном режиме.
Мы рекомендуем проводить тендер минимум среди трех поставщиков, сравнивая не только цену, но и технические параметры, гарантированные в контракте. Включите в договор штрафные санкции за недостижение заявленных показателей энергоэффективности.
Часто задаваемые вопросы
Какие штрафы предусмотрены за несоответствие экологическим стандартам в 2026 году?
Размер штрафов зависит от юрисдикции. В РФ штрафы за нарушение правил охраны окружающей среды при эксплуатации промышленных объектов могут достигать сотен тысяч рублей для юридических лиц, а также предусматривать приостановку деятельности на срок до 90 суток. В ЕС штрафы исчисляются миллионами евро и привязаны к обороту компании. Главный риск — не сам штраф, а предписание об остановке производства до устранения нарушений, что ведет к колоссальным убыткам.
Можно ли модернизировать старое дистилляционное оборудование под новые стандарты?
Да, в большинстве случаев это возможно и экономически оправдано. Ключевые направления модернизации: установка рекуператоров тепла, замена насосов на модели с магнитной муфтой, внедрение современной системы автоматики (PLC) и установка дополнительных фильтров на выходе газов. Однако, если основная колонна изготовлена из материалов, не соответствующих гигиеническим нормам (например, обычная сталь вместо нержавейки), модернизация нецелесообразна — требуется замена аппарата.
Обязательно ли наличие сертификата ISO 14001 у производителя оборудования?
Нет, наличие ISO 14001 у производителя не является обязательным требованием законодательства для продажи оборудования. Однако это серьезное конкурентное преимущество. Это гарантирует, что производитель управляет своими экологическими рисками, что снижает вероятность срывов поставок из-за экологических нарушений на заводе-изготовителе. Для крупных корпоративных заказчиков это часто является обязательным критерием квалификации поставщика.
Как вакуумная дистилляция помогает соблюдать экологические нормы?
Вакуумная дистилляция снижает температуру процесса, что напрямую уменьшает энергопотребление (меньше топлива или электричества). Меньше энергии — меньше косвенных выбросов CO2. Кроме того, работа при низких температурах предотвращает термическое разложение сырья, что снижает образование побочных токсичных продуктов и отходов, требующих утилизации. Это соответствует принципам наилучших доступных технологий (НДТ).
Какой срок окупаемости экологичного дистилляционного оборудования?
При правильном проектировании и учете экономии на энергоресурсах (пар, электричество, вода) и снижении налоговых нагрузок, срок окупаемости современного экологичного оборудования составляет от 1.5 до 3 лет. Этот показатель может быть быстрее в регионах с высокими тарифами на энергоносители или строгой системой квотирования выбросов.
Заключение: Действуйте сейчас, чтобы остаться в бизнесе завтра
Экологические стандарты для дистилляционного оборудования 2026 — это не временный тренд, а новая реальность промышленного производства. Компании, которые игнорируют эти требования, столкнутся с растущими издержками, штрафами и потерей рынков. Те же, кто вовремя инвестирует в современные, энергоэффективные и экологичные решения, получат устойчивое конкурентное преимущество, снизят себестоимость продукции и улучшат свой имидж.
Не откладывайте аудит вашего текущего оборудования. Начните с анализа потребления энергии и воды. Сравните полученные цифры с нормативами 2026 года. Если есть расхождения — планируйте модернизацию или замену парка оборудования. Помните, что время на проектирование, изготовление и монтаж новой линии может занимать от 3 до 6 месяцев.
Мы готовы помочь вам подобрать оптимальное решение, соответствующее всем современным требованиям. Наши инженеры имеют опыт реализации проектов в различных отраслях и знают, как сделать переход на новые стандарты безболезненным для вашего бизнеса. Сотрудничество с проверенными производителями, такими как ООО «Гуйчжоу Юншэн», обладающими многолетним опытом и признанием лидеров рынка (включая награды от Maotai и Jiuzhou), обеспечивает надежность внедрения самых сложных технологических решений.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета окупаемости модернизации вашего дистилляционного комплекса. Не позволяйте устаревшим технологиям тормозить развитие вашего предприятия.