Автоматические перегонные кубы с подъемом крышки: обзор
2026-06-21
- Автоматические перегонные кубы с подъемом крышки: обзор технологий и критерии выбора для промышленности
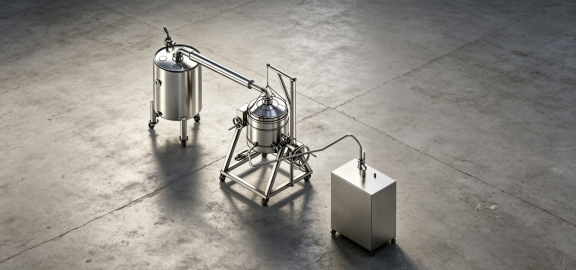
- Конструктивные особенности и принцип работы автоматических систем
- Технические параметры и спецификации для выбора оборудования
- Экономическое обоснование и расчет окупаемости (ROI)
- Сравнение с альтернативными решениями
- Проблемы внедрения и способы их решения
- Стандарты качества и сертификация
- Рекомендации по выбору поставщика
- Заключение и следующие шаги
- Часто задаваемые вопросы
Автоматические перегонные кубы с подъемом крышки: обзор технологий и критерии выбора для промышленности
В современной промышленной дистилляции время простоя оборудования напрямую конвертируется в финансовые потери. Традиционные аппараты с ручным или болтовым креплением крышек требуют от 40 до 90 минут на подготовку к загрузке сырья и последующую выгрузку остатков. Автоматические перегонные кубы с подъемом крышки решают эту проблему кардинально, сокращая цикл обслуживания до 5–10 минут. В данном обзоре мы разбираем инженерные особенности таких систем, анализируем их рентабельность и предоставляем технические данные, необходимые для обоснованного закупочного решения.
Наш опыт работы с производственными линиями в России, странах СНГ и Европе показывает, что переход на автоматизированные системы загрузки не просто ускоряет процесс, но и повышает безопасность персонала. Мы видели случаи, когда нарушение герметичности из-за неравномерной затяжки болтов приводило к утечкам паров и остановке производства на несколько дней. Автоматические системы с гидравлическим или пневматическим приводом исключают человеческий фактор на этапе герметизации.
Этот материал предназначен для главных инженеров, технологов и руководителей закупок, которые оценивают модернизацию дистилляционных установок. Мы не будем использовать маркетинговые лозунги. Вместо этого мы предоставим конкретные параметры, сравнительные таблицы и реальные сценарии использования, чтобы вы могли определить, подходит ли вам оборудование с автоматическим подъемом крышки.
Конструктивные особенности и принцип работы автоматических систем
Ключевое отличие автоматического перегонного куба от стандартного заключается в механизме открывания и системе прижима крышки. В традиционных моделях оператор использует ручной инструмент для затяжки десятков гаек по периметру фланца. Это трудоемкий процесс, требующий соблюдения строгого порядка затяжки (крест-накрест) для обеспечения равномерного давления на уплотнительное кольцо. В автоматических системах этот механизм заменен на интегрированный привод.
Типы приводных механизмов
На рынке представлены три основных типа систем подъема и прижима, каждый из которых имеет свои эксплуатационные характеристики:
- Гидравлический привод. Наиболее распространен в промышленных аппаратах объемом от 500 литров. Гидроцилиндры обеспечивают высокое усилие прижима (до 50 тонн), что критически важно для работы под вакуумом или при высоких температурах. Система позволяет плавно регулировать скорость подъема, предотвращая гидроудары и механические повреждения уплотнителей. Недостатком является необходимость обслуживания гидравлической станции и контроля уровня масла.
- Пневматический привод. Используется преимущественно в аппаратах малого и среднего объема (до 300–500 литров). Пневмоцилиндры работают быстрее гидравлических, но обеспечивают меньшее усилие прижима. Они проще в обслуживании и безопаснее с точки зрения пожарной опасности, так как не используют горючие жидкости. Однако они чувствительны к качеству сжатого воздуха: наличие влаги может привести к коррозии внутренних компонентов цилиндра.
- Электромеханический привод. Современное решение, где подъем осуществляется через винтовую пару или реечную передачу, управляемую серводвигателем. Такие системы позволяют программировать точное положение крышки и интегрироваться в общую систему автоматизации предприятия (АСУ ТП). Они энергоэффективны, но имеют более высокую начальную стоимость и сложность ремонта электроники в условиях агрессивной среды.
В нашей практике мы наблюдали ситуацию, когда предприятие выбрало пневматическую систему для аппарата объемом 1000 литров, работающего под глубоким вакуумом. Из-за недостаточного усилия прижима происходило подсасывание атмосферного воздуха, что нарушало температурный режим ректификации. После замены на гидравлическую систему с давлением 16 МПа проблема была полностью устранена. Этот пример подчеркивает важность соответствия типа привода рабочим параметрам процесса.
Система безопасности и блокировки
Автоматический перегонный куб с подъемом крышки обязан иметь многоуровневую систему блокировок. Открытие крышки должно быть механически невозможно, если внутри аппарата сохраняется давление выше атмосферного или температура превышает безопасный порог (обычно 40–50°C). Современные контроллеры считывают данные с датчиков давления и температуры в реальном времени. Если параметры выходят за пределы нормы, гидравлическая или пневматическая система блокируется программно и физически.
Мы рекомендуем обращать внимание на наличие аварийного клапана сброса давления и механической разблокировки на случай отказа электроники. Отсутствие этих элементов является грубым нарушением стандартов безопасности, таких как ГОСТ Р или директивы PED (Pressure Equipment Directive) в Европе.
Для технического специалиста важно понимать, что автоматизация крышки — это не просто удобство, а элемент системы управления качеством продукции. Стабильное усилие прижима гарантирует одинаковую герметичность каждой партии, что снижает риск брака из-за окисления сырья кислородом воздуха.
Технические параметры и спецификации для выбора оборудования
При формировании технического задания на поставку автоматического перегонного куба необходимо четко определять ключевые параметры. Ошибки на этом этапе приводят к тому, что оборудование либо не справляется с нагрузкой, либо оказывается избыточным по стоимости. Ниже приведены критические характеристики, которые следует учитывать.
Рабочее давление и вакуум
Большинство процессов дистилляции эфирных масел, спиртов или химических растворителей требуют работы под вакуумом для снижения температуры кипения и предотвращения термической деградации сырья. Автоматические кубы должны быть рассчитаны на полный вакуум (до -0.098 МПа).
Толщина стенки корпуса и конструкция днища играют решающую роль. Для аппаратов объемом свыше 500 литров, работающих под вакуумом, часто требуются дополнительные ребра жесткости или сферическое днище. Стандартные цилиндрические корпуса с плоским днищем могут деформироваться (“хлопнуть”) при создании глубокого вакуума, если толщина металла менее 4–5 мм (для нержавеющей стали AISI 304/316).
Материалы исполнения и коррозионная стойкость
Контакт с агрессивными средами диктует выбор марки стали. Наиболее распространенные варианты:
- AISI 304 (08Х18Н10). Стандартный выбор для пищевых производств, дистилляции воды, спирта и нейтральных масел. Хорошая коррозионная стойкость в большинстве органических сред.
- AISI 316 (10Х17Н13М2). Содержит молибден, что повышает стойкость к хлоридам и кислотам. Необходим при переработке сырья с высоким содержанием солей, кислотных экстрактов или при использовании морской воды в системах охлаждения.
- Дуплексные стали. Применяются в нефтехимии и тяжелых химических процессах. Обладают повышенной прочностью и устойчивостью к коррозионному растрескиванию.
Важно проверять качество сварных швов. Они должны быть обработаны методом электрохимической полировки или шлифовки до зеркального состояния (Ra < 0.8 мкм). Шероховатая поверхность способствует накоплению бактерий и загрязнений, что недопустимо в фармацевтике и пищевой промышленности. В нашей практике был случай, когда клиент сэкономил на полировке внутренних швов, что привело к быстрому загрязнению продукта микроорганизмами и необходимости полной переделки аппарата.
Объем и производительность
Полезный объем куба обычно составляет 70–80% от геометрического. Это связано с необходимостью предотвращения пенообразования и захвата жидкости паровым потоком (брызгоунос). При выборе модели учитывайте плотность сырья. Например, для растительного материала с низкой насыпной плотностью требуется больший объем загрузочной камеры, чем для жидкостей.
| Параметр | Малые установки (до 200 л) | Средние установки (200–1000 л) | Промышленные установки (>1000 л) |
|---|---|---|---|
| Тип привода крышки | Пневматический / Ручной гидравлический | Гидравлический / Электромеханический | Гидравлический с АСУ ТП |
| Время открытия/закрытия | 3–5 мин | 5–10 мин | 10–15 мин |
| Толщина стенки (нерж.) | 2–3 мм | 3–4 мм | 4–8 мм + ребра жесткости |
| Усилие прижима | До 5 тонн | 5–20 тонн | 20–50 тонн и более |
| Интеграция с автоматикой | Базовая (концевые выключатели) | PLC контроллер, сенсорная панель | Полная интеграция SCADA, удаленный мониторинг |
Выбор объема должен базироваться на планируемой суточной производительности с учетом времени на нагрев, дистилляцию и охлаждение. Не стоит выбирать аппарат “с запасом”, если у вас нет достаточной мощности источника тепла. Нагрев большого объема жидкости требует пропорционально больших энергозатрат и времени.
Экономическое обоснование и расчет окупаемости (ROI)
Переход на автоматические перегонные кубы с подъемом крышки требует капитальных вложений, которые на 20–40% превышают стоимость аналогов с ручным управлением. Однако операционные расходы (OPEX) значительно снижаются. Давайте рассмотрим экономику на конкретных цифрах.
Экономия рабочего времени
Предположим, предприятие осуществляет 2 цикла дистилляции в день. Ручное открытие, очистка, загрузка и закрытие куба занимает у двух операторов суммарно 2 часа (1 час человеко-часов на операцию). В автоматическом режиме эти же операции занимают 15 минут с участием одного оператора.
Расчет за год (250 рабочих дней):
- Ручной режим: 2 цикла × 2 часа × 250 дней = 1000 часов. При стоимости часа оператора 15 USD, затраты составляют 15,000 USD в год только на обслуживание люка.
- Автоматический режим: 2 цикла × 0.25 часа × 1 оператор × 250 дней = 125 часов. Затраты составляют 1,875 USD в год.
- Экономия: 13,125 USD в год только на фонде оплаты труда.
Кроме того, сокращение времени простоя позволяет увеличить количество циклов. Если ручной куб позволяет сделать 2 цикла в сутки, то автоматический, благодаря быстрой подготовке, может позволить сделать 3 цикла при той же длительности процесса дистилляции. Это увеличивает выход продукции на 50% без покупки дополнительного оборудования.
Снижение потерь сырья и энергии
Быстрое закрытие крышки минимизирует контакт горячего сырья с воздухом, снижая окисление. Для чувствительных эфирных масел это может улучшить качество продукта на 5–10%, что позволяет продавать его по более высокой цене. Также, герметичная система лучше держит вакуум, что снижает нагрузку на вакуумный насос и экономит электроэнергию.
Мы проводили аудит на заводе по переработке лаванды. Замена трех ручных кубов на автоматические позволила сократить потребление электроэнергии на вакуумные насосы на 18% за счет отсутствия микроподсосов воздуха через неплотно затянутые фланцы. Окупаемость проекта составила 14 месяцев.
Затраты на обслуживание
Автоматические системы требуют регулярного ТО. Необходимо менять уплотнительные кольца (силикон, тефлон, EPDM) чаще, чем в ручных системах, из-за более интенсивной эксплуатации механизма прижима. Также требуется контроль гидравлического масла или фильтра сжатого воздуха. Эти расходы обычно составляют 2–5% от стоимости оборудования в год, что значительно меньше экономии на персонале.
При расчете ROI всегда учитывайте стоимость простоев. Если ручной куб выходит из строя из-за человеческого фактора (сорванная резьба, перекос крышки), простой может длиться днями. Автоматические системы имеют датчики диагностики, которые предупреждают о неисправностях до остановки производства.
Сравнение с альтернативными решениями
Чтобы принять взвешенное решение, необходимо сравнить автоматические кубы с подъемом крышки с другими типами конструкций. Часто покупатели колеблются между автоматическим люком, ручным болтовым соединением и опрокидывающимися кубами.
| Критерий | Автоматический подъем крышки | Ручное болтовое соединение | Опрокидывающийся куб (tilting) |
|---|---|---|---|
| Скорость загрузки/выгрузки | Высокая (5–10 мин) | Низкая (40–90 мин) | Средняя (15–20 мин) |
| Герметичность под вакуумом | Отличная (контролируемое усилие) | Зависит от навыка оператора | Хорошая, но сложные уплотнения шарнира |
| Безопасность персонала | Высокая (нет тяжелых операций) | Низкая (риск травм, нагрузка) | Средняя (риск защемления) |
| Стоимость оборудования | Высокая | Низкая | Средне-высокая |
| Сложность обслуживания | Средняя (гидравлика/пневматика) | Низкая (только замена прокладок) | Высокая (износ шарниров и уплотнений) |
| Применимость для твердых фракций | Отлично (верхняя загрузка) | Отлично | Плохо (трудно выгружать остатки) |
Опрокидывающиеся кубы удобны для выгрузки жидких остатков, но крайне неудобны для загрузки твердого растительного сырья. Механизм наклона создает дополнительную нагрузку на корпус и требует сложной системы уплотнения вращающихся частей, которая часто становится источником протечек. Автоматический вертикальный подъем крышки лишён этих недостатков, сохраняя простоту верхней загрузки.
Ручные кубы остаются актуальными только для небольших лабораторных установок или производств с очень низким объемом выпуска (менее 1 цикла в неделю). Для любого коммерческого производства ручной труд на операциях с тяжелыми крышками является экономически нецелесообразным и юридически рискованным с точки зрения охраны труда.
Проблемы внедрения и способы их решения
Несмотря на очевидные преимущества, внедрение автоматических перегонных кубов сопряжено с рядом технических вызовов. Игнорирование этих аспектов может свести на нет все преимущества.
Проблема 1: Несоответствие инфраструктуры
Гидравлические и пневматические системы требуют подключения к внешним источникам энергии. Для гидравлики нужна электрическая сеть достаточной мощности для насосной станции. Для пневматики — магистраль сжатого воздуха с давлением 6–8 бар и, что критически важно, с подготовленным воздухом (осушенным и очищенным от масла). Решение: На этапе проектирования заложите установку ресиверов и осушителей воздуха непосредственно возле оборудования. Использование встроенных компрессоров часто приводит к перегреву и нестабильной работе привода.
Проблема 2: Износ уплотнительных элементов
Автоматический прижим создает постоянное высокое давление на уплотнительное кольцо. Со временем силикон или резина “текут” и теряют эластичность быстрее, чем при ручной затяжке, если усилие не отрегулировано. Решение: Используйте уплотнения из высококачественного фторсиликона или PTFE (тефлона) с армированием. Настраивайте реле давления в гидросистеме так, чтобы усилие прижима было минимально необходимым для обеспечения герметичности, а не максимальным.
Проблема 3: Интеграция с существующей автоматикой
Часто новый куб поставляется со своим собственным PLC-контроллером, который не совместим с общей системой управления заводом. Это создает “информационный остров”. Решение: Требуйте от поставщика открытые протоколы связи (Modbus TCP/IP, Profibus, OPC UA). Это позволит интегрировать статус крышки (открыта/закрыта/заблокирована) в общую SCADA-систему предприятия.
В одном из проектов мы столкнулись с тем, что автоматика куба не передавала сигнал о закрытии крышки на общий пульт, из-за чего операторы не могли запустить нагрев дистанционно. Проблема решилась заменой модуля связи и перепрограммированием контроллера, но это заняло две недели простоя. Всегда тестируйте интеграцию до начала полноценной эксплуатации.
Стандарты качества и сертификация
При закупке оборудования для международного рынка или для экспорта продукции необходимо убедиться в соответствии аппарата международным стандартам. Наличие сертификата не просто формальность, а гарантия безопасности и качества изготовления.
- ГОСТ 34347-2017 (Россия/ЕАЭС). Сосуды и аппараты химические. Общие технические условия. Регламентирует требования к прочности, сварке и испытаниям давлением.
- PED 2014/68/EU (Европа). Директива по оборудованию, работающему под давлением. Обязательна для продажи в ЕС. Оборудование должно иметь маркировку CE.
- ASME Boiler and Pressure Vessel Code (США/Международный). Самый строгий стандарт для сосудов высокого давления. Наличие штампа ASME U значительно повышает стоимость аппарата, но открывает доступ к рынку Северной Америки.
- ISO 9001:2015. Сертификат системы менеджмента качества производителя. Гарантирует, что процессы изготовления стандартизированы и воспроизводимы.
Обращайте внимание на паспорт оборудования. В нем должны быть указаны результаты гидравлических и пневматических испытаний, материалы основных узлов и схемы электрические принципиальные. Отсутствие полного пакета документов делает невозможной легальную эксплуатацию аппарата на многих промышленных предприятиях.
Рекомендации по выбору поставщика
Рынок производителей дистилляционного оборудования насыщен предложениями, от гаражных мастерских до крупных заводов. Как отличить надежного партнера?
Во-первых, запрашивайте референс-лист с контактами действующих клиентов. Позвоните им и спросите о постпродажном обслуживании. Надежный производитель не боится давать контакты своих клиентов.
Во-вторых, уточняйте срок поставки запасных частей. Гидравлические шланги, уплотнения и датчики — это расходные материалы. Если поставщик находится за океаном и доставка запчасти занимает 6 недель, ваш простой будет стоить дороже самого куба. Предпочитайте поставщиков, имеющих склад запасных частей в вашем регионе или гарантирующих отправку экспресс-почтой в течение 24 часов.
В-третьих, оцените квалификацию инженерной поддержки. Способен ли поставщик рассчитать теплообменник под ваше сырье? Может ли он предложить модификацию конструкции под ваши специфические требования? Компания, которая просто продает “железо” из каталога, редко способна обеспечить долгосрочную эффективность вашего производства.
Мы рекомендуем избегать поставщиков, которые не проводят заводские испытания (FAT – Factory Acceptance Test) перед отгрузкой. Требуйте видеоотчет или личное присутствие при испытании аппарата давлением и проверке работы автоматики.
Именно такой подход к качеству и инженерной поддержке демонстрирует ООО «Гуйчжоу Юншэн Металлическое Оборудование». Основанная в 1999 году в городе Цзуньи (провинция Гуйчжоу, историческая родина знаменитого напитка «Маотай»), эта высокотехнологичная компания стала первым в Китае предприятием, разработавшим собственный корпоративный стандарт на винокуренное оборудование. Производственная база площадью 40 000 м² оснащена современными ЧПУ-станками и роботизированными линиями сварки, что позволяет достигать показателя сдачи продукции с первого предъявления выше 99,5%. Сотрудничая с лидерами отрасли, такими как Maotai, Jiugui и Langjiu, «Юншэн» предлагает не просто оборудование, а комплексные решения: от проектирования цехов до цифровой модернизации процессов. Наличие 38 национальных патентов и сертификатов ISO 9001 подтверждает их способность создавать надежные, интеллектуальные системы, отвечающие самым строгим требованиям безопасности и эффективности.
Заключение и следующие шаги
Автоматические перегонные кубы с подъемом крышки представляют собой эволюционный шаг в промышленной дистилляции. Они обеспечивают предсказуемость процесса, безопасность персонала и значительную экономию операционных расходов. Несмотря на более высокие первоначальные инвестиции, срок окупаемости таких систем обычно составляет от 12 до 18 месяцев за счет сокращения фонда оплаты труда и увеличения производительности.
Ключевые выводы для принятия решения:
- Выбирайте гидравлический привод для объемов свыше 500 литров и работы под глубоким вакуумом.
- Убедитесь в наличии системы безопасности, блокирующей открытие под давлением.
- Требуйте интеграции с вашей АСУ ТП через открытые протоколы.
- Проверяйте соответствие материалов (AISI 316 для агрессивных сред) и качество сварных швов.
Если вы планируете модернизацию производства или запуск новой линии, начните с аудита ваших текущих технологических процессов. Определите узкие места, связанные с загрузкой и выгрузкой сырья. После этого запросите коммерческое предложение с детальным техническим описанием, включая схему гидравлики/пневматики и перечень используемых компонентов (бренды насосов, цилиндров, контроллеров).
Правильно выбранное оборудование станет основой стабильного качества вашей продукции и эффективности бизнеса на годы вперед. Не экономьте на качестве уплотнений и автоматике — именно эти элементы определяют надежность системы в ежедневной эксплуатации.
Свяжитесь с нами сегодня для получения консультации по подбору оборудования под ваши конкретные задачи и сырье. Наши инженеры помогут рассчитать оптимальную конфигурацию автоматического перегонного куба.
Часто задаваемые вопросы
Какой срок службы уплотнительных колец в автоматических кубах?
Срок службы зависит от температуры процесса и частоты циклов. При работе с паром до 100°C и 2 циклах в день, качественные силиконовые уплотнения служат 6–12 месяцев. Фторсиликоновые и PTFE уплотнения могут служить до 2 лет. Рекомендуется проводить визуальный осмотр каждые 3 месяца и менять уплотнение при появлении признаков сплющивания или трещин.
Можно ли модернизировать ручной куб до автоматического?
Теоретически да, но это экономически нецелесообразно в большинстве случаев. Требуется усиление фланца, установка направляющих, приварка креплений для цилиндров и полная переделка системы управления. Стоимость такой модернизации часто достигает 70–80% стоимости нового аппарата, при этом гарантия на модифицированный узел будет ограниченной. Лучше приобрести новый специализированный аппарат.
Какое давление воздуха необходимо для пневматического привода?
Стандартное рабочее давление для большинства пневмоцилиндров составляет 6–8 бар. Важно, чтобы поток воздуха был достаточным для быстрого заполнения цилиндра. Используйте шланги диаметром не менее 10–12 мм. Наличие влагоотделителя и лубрикатора (если требуется конструкцией) обязательно для долгой службы пневмосистемы.
Подходит ли автоматический куб для дистилляции спирта?
Да, это одно из лучших решений для спиртовой дистилляции. Быстрая загрузка и герметичность минимизируют потери спиртовых паров. Однако убедитесь, что все компоненты автоматики (датчики, кабельные вводы) имеют взрывозащищенное исполнение (Ex d, Ex e), так как спиртовые пары образуют взрывоопасную смесь с воздухом. Это требование техники безопасности.
Какова гарантия на гидравлическую систему?
Стандартная гарантия на механическую часть куба составляет 1–2 года. На гидравлические и пневматические компоненты (насосы, цилиндры, клапаны) гарантия обычно составляет 1 год, так как они считаются расходными элементами, зависящими от условий эксплуатации. Уточняйте условия гарантии на конкретные бренды комплектующих у поставщика.