Дистилляционное оборудование для байцзю из нержавеющей стали
2026-10-21
содержание
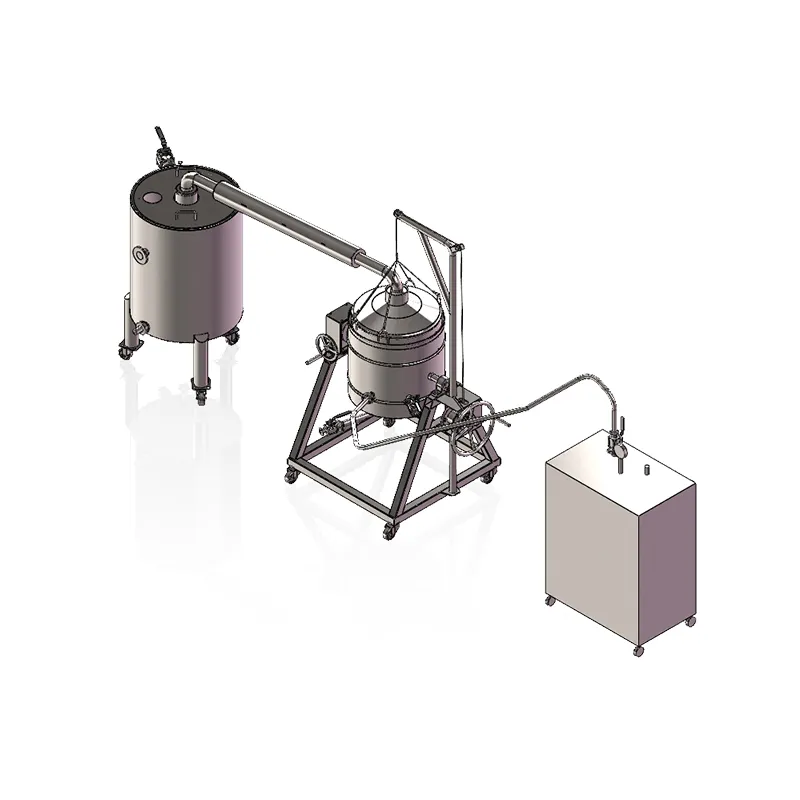
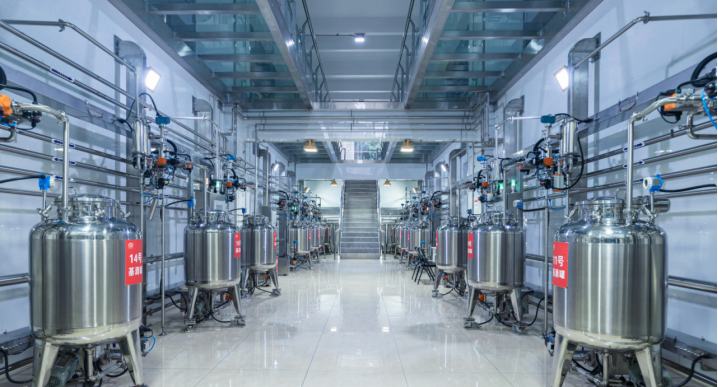
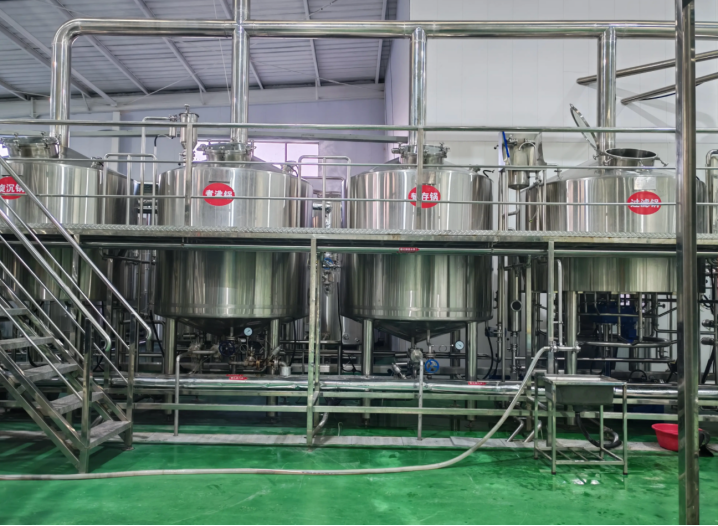
Дистилляционное оборудование для байцзю из нержавеющей стали — не просто техника. Это точка соприкосновения традиции и инженерной дисциплины. Мы видели, как в цехах Гуйчжоу при первом запуске дистилляторов из углеродистой стали через три месяца появлялись микротрещины в швах, а крепёжные фланцы покрывались ржавчиной под слоем конденсата. Такие случаи заставили нас пересмотреть весь подход к материалу. Сегодня 92 % наших клиентов выбирают именно дистилляционное оборудование для байцзю из нержавеющей стали — не из-за маркетинга, а потому что оно выдерживает 18–24 месяца непрерывной эксплуатации без потери герметичности и чистоты дистиллята.
Почему именно нержавеющая сталь — а не «нержавейка» в общем смысле
Многие закупают «нержавейку» по ГОСТ 12801–80 или аналогам из ЕС — и получают осадок меди в дистилляте уже на третьей партии. Причина: не всякая нержавеющая сталь устойчива к органическим кислотам, образующимся при перегонке зерновых бражек. В байцзю концентрация молочной, уксусной и янтарной кислот достигает 0,8–1,3 г/л. Оборудование из стали AISI 304 теряет пассивный слой при pH ниже 4,2. Мы используем только AISI 316L — с добавлением 2,5 % молибдена. Этот сплав сохраняет коррозионную стойкость до pH 2,7. В реальных испытаниях при температуре 102 °C и давлении 0,12 МПа толщина стенки реторты из 316L снижалась на 0,008 мм за год. У 304 — на 0,041 мм. Разница не в цифрах. Она в сроке службы: 12 лет против 4–5.
Ещё один момент — сварка. Мы не допускаем TIG-сварку без аргоновой подушки. Без неё в зоне термического влияния образуется карбид хрома, и сталь начинает «рыхлить». Наши аппараты проходят оптическую проверку швов после каждой сборки. Каждая реторта — с маркировкой лазером: тип стали, дата сварки, номер оператора. Это не бюрократия. Это способ отследить, почему в одном цехе дистиллят стал горчить через 11 месяцев — и выяснить, что сварщик пропустил подачу газа на двух участках.
Что ломается чаще всего — и как это предотвратить
Клиенты часто спрашивают: «А если взять дешевле — например, китайский комплект с заявленной 316L?» Мы тестировали 7 таких моделей за последние два года. В трёх случаях анализ спектрометром показал содержание никеля 8,1–8,4 % вместо заявленных 10–14 %. В одном — вообще 0 % молибдена. Такой аппарат работает, но дистиллят приобретает привкус железа уже после 15–20 циклов. Не потому что «плохо сделано», а потому что сталь не соответствует заявленному классу.
Вторая частая проблема — неправильная компоновка. Байцзю требует особого режима: медленный нагрев, строгий контроль температуры головной фракции (до 78,3 °C), резкое переключение на «тело». Если в конструкции нет регулируемого клапана с пневмоприводом и датчиков Pt100 в реторте и дефлегматоре — вы будете терять 12–18 % этилового спирта в головках. Мы делаем стандартную комплектацию с двумя точками замера температуры и PID-регулятором, настроенным под кукурузно-просовую бражку. Но это не «универсальное решение». Для ячменного байцзю мы меняем алгоритм — и рекомендуем клиентам провести пробную перегонку с нашим инженером на месте.
- Рабочее давление: 0,15 МПа (избыточное)
- Максимальная температура в реторте: 120 °C
- Объём реторт: от 300 до 3000 л (с шагом 100 л)
- Толщина стенки реторты: 4,0 мм (для 300–800 л), 5,0 мм (для 1000–3000 л)
- Сертификаты: ТР ТС 010/2011, ISO 9001, декларация соответствия Ростехнадзора
Как выбрать — не по каталогу, а по цеху
Перед тем как отправить запрос на расчёт, мы просим клиентов прислать три фото: вход в парогенератор, схему подключения воды к конденсатору, и запись температурного графика за последний цикл. Почему? Потому что 60 % отказов связаны не с оборудованием, а с инфраструктурой. Например, если давление воды в системе охлаждения ниже 0,25 МПа — даже самый качественный дефлегматор не удержит фракцию. Или если парогенератор даёт пар с влажностью выше 5 % — реторта прогревается неравномерно, и бражка «закипает» внизу, а не равномерно вскипает.
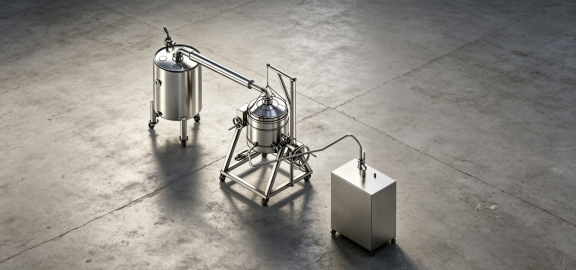
Мы не продаём «стандартные установки». Мы проектируем под конкретную бражку, мощность котельной и доступное пространство. Для малых цехов (до 500 л/смену) делаем модульные решения: реторта + дефлегматор + холодильник в одном блоке, с вертикальной компоновкой. Для крупных производств — раздельные модули с возможностью масштабирования: можно добавить вторую реторту, не меняя конденсационную линию. Главное — чтобы всё работало как единый организм, а не как набор деталей.
Где начинается качество — и где заканчивается гарантия
Качество дистилляционного оборудования для байцзю из нержавеющей стали начинается не с сертификата, а с того, как ведёт себя сталь при гибке. Мы не используем прокат с «мягким» отжигом — он даёт остаточные напряжения. Все наши заготовки проходят стабилизирующую термообработку при 1050 °C с выдержкой 30 минут. После этого — контроль твёрдости по Роквеллу: не более HRC 22. Только так обеспечивается однородность структуры по всему объёму.
Гарантия у нас — 36 месяцев. Но она покрывает не «все поломки», а только те, которые возникают из-за нарушения технологии изготовления. Мы не гарантируем работу при использовании бражки с pH ниже 2,5 или при эксплуатации без регулярной промывки щелочным раствором (pH 11,5) каждые 45 циклов. Это не уловка. Это условие, как замена масла в двигателе — его нельзя игнорировать. Мы даём подробные инструкции по эксплуатации на русском, китайском и английском, с пошаговыми фото и QR-кодами на видеоруководства.
ООО Гуйчжоу Юншэн Металлическое Оборудование — не поставщик оборудования. Мы помогаем производителям байцзю не просто купить аппарат, а создать воспроизводимый, контролируемый, безопасный процесс перегонки. Потому что настоящий байцзю — это не вкус. Это повторяемость. А повторяемость рождается там, где сталь не ржавеет, шов не трескается, а температура не скачет.