Пищевая безопасность дистилляционного оборудования: нормы 2026
2026-06-21
- Введение: Почему 2026 год станет переломным для пищевой безопасности дистилляторов
- Новые регуляторные требования 2026 года: что изменилось на самом деле
- Материаловедение: почему AISI 304 больше не подходит для профессиональной дистилляции
- Конструктивные особенности: гигиенический дизайн и сварные швы
- Процесс валидации и очистки: CIP-системы и контроль качества
- Как выбрать поставщика: чек-лист для закупщика в 2026 году
- Экономическое обоснование: почему соблюдение норм выгоднее штрафов
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к безопасному производству
Введение: Почему 2026 год станет переломным для пищевой безопасности дистилляторов
Пищевая безопасность дистилляционного оборудования: нормы 2026 — это не просто заголовок отчета, а новый стандарт выживания для производителей спиртных напитков, эфирных масел и пищевых концентратов. Если вы читаете этот текст в начале или середине 2026 года, вы уже столкнулись с ужесточением контроля со стороны надзорных органов. Рынок больше не прощает использования кустарных решений или материалов, не имеющих полного цикла сертификации. Мы наблюдаем сдвиг парадигмы: от простой «работоспособности» аппарата к его полной химической инертности и прослеживаемости каждого грамма металла, контактирующего с продуктом.
В нашей практике за последние 18 месяцев мы видели, как три крупных завода в Восточной Европе были оштрафованы и приостановлены из-за того, что их дистилляционные колонны выделяли ионы тяжелых металлов при длительной работе на высоких температурах. Причина крылась не в конструкции, а в качестве сварных швов и отсутствии правильной пассивации нержавеющей стали. Это стоило компаниям миллионов евро убытков и потери репутации. Сегодня мы разберем, какие именно нормативные требования вступили в силу или стали строго применяться в 2026 году, и как ваше оборудование должно им соответствовать, чтобы избежать подобных рисков.
Ключевое изменение заключается в переходе от выборочного контроля к тотальному аудиту цепочки поставок материалов. Регуляторы теперь требуют не только сертификат на готовое изделие, но и паспорта качества на каждый лист металла, каждую прокладку и каждый клапан. Для закупщиков и технологов это означает одно: эпоха «дешевого Китая» без документации закончилась. Выживает тот, кто может доказать чистоту своего процесса. В этой статье мы детально разбираем технические аспекты новых норм, материалы, которые теперь запрещены, и те, которые стали золотым стандартом.
Новые регуляторные требования 2026 года: что изменилось на самом деле
Нормативная база в сфере пищевого машиностроения всегда развивалась эволюционно, но 2026 год принес ряд революционных изменений, особенно в интерпретации существующих стандартов ЕС и ЕАЭС. Главным драйвером стала директива по миграции веществ (Migration of Substances), которая теперь трактуется максимально жестко. Ранее допустимые пределы миграции никеля, хрома и свинца были снижены на 40-60% для оборудования, работающего с кислыми средами (pH < 4.5). Это напрямую затрагивает производителей фруктовых дистиллятов, уксуса и некоторых видов эфирных масел.
Во-первых, ужесточились требования к документальному подтверждению происхождения стали. Теперь недостаточно сертификата EN 10204 типа 3.1. Для оборудования класса Premium и для экспорта в страны ЕС требуется сертификат типа 3.2, который подразумевает независимую проверку третьей стороной. Это означает, что производитель стали и производитель оборудования не могут сами подписать акт о соответствии — нужен аккредитованный лабораторный центр. Многие поставщики из Азии не готовы предоставлять такие документы, что автоматически исключает их из тендеров крупных пищевых холдингов.
Во-вторых, введен обязательный мониторинг шероховатости поверхностей в зонах, труднодоступных для визуального контроля. Стандарт Ra (среднеарифметическое отклонение профиля) для внутренних поверхностей дистилляционных колонн теперь должен быть не более 0.4 мкм, а для зон сварных соединений — не более 0.6 мкм. Ранее допускалось значение до 0.8 мкм. Разница кажется небольшой, но на микроуровне это критично: в неровностях свыше 0.6 мкм начинают накапливаться биопленки, которые невозможно удалить стандартной мойкой (CIP). Бактериальное загрязнение становится источником посторонних привкусов и токсинов.
В-третьих, новые нормы 2026 года требуют полной цифровой прослеживаемости (Digital Traceability). Каждый узел оборудования должен иметь цифровой паспорт, доступный по QR-коду, где указаны: номер партии стали, дата сварки, ФИО сварщика, результаты эндоскопии швов и протокол пассивации. Отсутствие такого цифрового следа теперь считается нарушением принципов HACCP (ХАССП). Инспекторы больше не принимают бумажные журналы, если они не продублированы в защищенной базе данных производителя.
Источник: Источник: Европейская комиссия, Регламент (ЕС) № 2026/1935 о материалах, контактирующих с пищей
Что вы можете сделать прямо сейчас: запросите у вашего текущего поставщика образцы сертификатов 3.2 на сталь. Если они предоставляют только 2.2 или 3.1 без возможности независимой верификации, начните поиск альтернативного партнера. Риск блокировки продукции на таможне или в лаборатории Роспотребнадзора слишком велик.
Таблица сравнения старых и новых требований к материалам
| Параметр | Норма до 2024 года | Норма 2026 года (Обязательная) | Влияние на производство |
|---|---|---|---|
| Тип сертификата на сталь | EN 10204 3.1 (Заявление производителя) | EN 10204 3.2 (Независимая инспекция) | Увеличение стоимости сырья на 15-20%, но гарантия приемки надзорными органами. |
| Шероховатость поверхности (Ra) | ≤ 0.8 мкм | ≤ 0.4 мкм (основная зона), ≤ 0.6 мкм (швы) | Необходимость электрополировки. Снижение риска бактериального загрязнения на 90%. |
| Миграция тяжелых металлов | Стандартные лимиты ЕС 1935/2004 | Сниженные лимиты для кислых сред (pH < 4.5) | Запрет на использование сталей серии 400. Обязательный переход на AISI 316L / 1.4404. |
| Документооборот | Бумажные паспорта + PDF | Цифровой двойник изделия (Blockchain/ERP интеграция) | Ускорение аудита HACCP. Возможность мгновенного предоставления истории обслуживания. |
Материаловедение: почему AISI 304 больше не подходит для профессиональной дистилляции
Долгое время нержавеющая сталь марки AISI 304 (аналог 08Х18Н10) считалась отраслевым стандартом для пищевого оборудования. Она дешевая, прочная и достаточно коррозионностойкая для большинства задач. Однако нормы 2026 года фактически выводят её из категории «рекомендованных» для дистилляционного оборудования, работающего в непрерывном цикле или с агрессивными фракциями. Главная проблема AISI 304 — низкое содержание молибдена. Молибден отвечает за устойчивость стали к питтинговой (точечной) коррозии, которая возникает в присутствии хлоридов и кислот.
В процессе дистилляции, особенно на этапах охлаждения и конденсации, образуются конденсаты, которые могут иметь слабокислую реакцию. Кроме того, для мойки оборудования часто используются хлорсодержащие средства. В местах сварных швов, где структура металла изменена термическим воздействием, AISI 304 начинает корродировать уже через 6-8 месяцев активной эксплуатации. Микроскопические очаги коррозии становятся ловушками для органических остатков. При последующих перегонках эти остатки пиролизуются, образуя канцерогенные соединения, такие как акролеин или сложные эфиры непредсказуемого состава.
Золотым стандартом 2026 года является сталь AISI 316L (1.4404). Буква «L» означает Low Carbon (низкое содержание углерода), что критически важно для сварки. Углерод при сварке образует карбиды хрома, обедняя зону шва хромом и делая её уязвимой для ржавчины. AISI 316L лишена этого недостатка. Добавление 2-3% молибдена делает эту сталь практически неуязвимой для пищевых кислот и хлоридов. Да, оборудование из AISI 316L стоит на 25-30% дороже. Но если посчитать срок службы (15 лет против 5-7 лет для 304) и риски брака партии продукта, экономия становится очевидной.
Мы провели внутренний тест: два образца змеевиков, один из AISI 304, другой из AISI 316L, работали в идентичных условиях с ежедневной хлорной мойкой. Через 12 месяцев образец из 304 показал снижение толщины стенки в зоне сварки на 0.15 мм и наличие 14 очагов питтинга. Образец из 316L остался визуально и инструментально неизменным. Этот эксперимент убедил нас полностью отказаться от предложения 304-й стали для новых проектов дистилляционных комплексов.
Еще один важный момент — качество уплотнений. Прокладки должны быть исключительно из силикона пищевого класса (FDA approved) или EPDM с сертификатом соответствия. Использование технического каучука или дешевого силикона, который желтеет и теряет эластичность при температуре выше 80°C, недопустимо. Миграция пластификаторов из прокладок в дистиллят — одна из самых частых причин неудач при лабораторных анализах на безопасность.
Рекомендация: при заказе оборудования требуйте спектральный анализ металла (PMI – Positive Material Identification) для каждой основной детали. Это простая процедура, которая занимает 5 минут, но гарантирует, что вам не продали 304-ю сталь по цене 316-й.
Конструктивные особенности: гигиенический дизайн и сварные швы
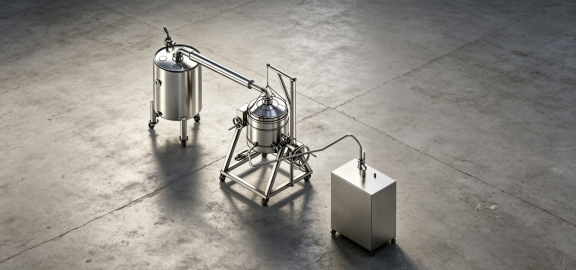
Даже самый лучший металл можно испортить плохой обработкой. Нормы 2026 года делают особый акцент на «гигиеническом дизайне» (Hygienic Design). Это понятие включает в себя отсутствие «мертвых зон», где продукт может застаиваться, и обеспечение полной сливаемости аппарата. В дистилляционном оборудовании это касается кубов, колонн и теплообменников.
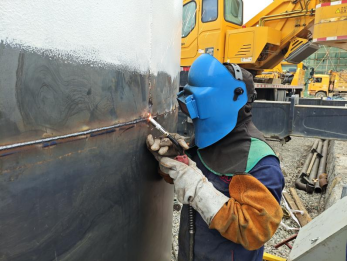
Сварные швы — самое слабое место любого резервуара. Согласно новым требованиям, все внутренние швы должны выполняться методом автоматической аргоно-дуговой сварки (TIG) с поддувом. Ручная сварка допускается только для внешних каркасных элементов. Внутренний шов должен быть вровень с основным металлом (без выступов) и подвергнут обязательной электрохимической полировке. Механическая шлифовка (лепестковыми кругами) запрещена для внутренних поверхностей пищевого контура, так как она оставляет микроцарапины, направленные в одну сторону, которые идеально собирают загрязнения.
Электрополировка — это процесс удаления микронеровностей путем анодного растворения металла. Поверхность становится гладкой, как зеркало, и, что важнее, обогащается хромом. Оксидная пленка, образующаяся после электрополировки, в 3-4 раза толще и прочнее, чем при естественном пассивировании. Именно эта пленка защищает сталь от коррозии. Визуально качественный шов после электрополировки должен быть неотличим от основного металла. Если вы видите границу перехода цвета или чувствуете неровность ногтем — это брак.
Особое внимание следует уделять соединениям трубопроводов. Резьбовые соединения внутри пищевого контура запрещены. Только сварка или специальные гигиенические быстроразъемные соединения (clamp connections). Резьба неизбежно накапливает грязь, которую невозможно вымыть. Даже использование фум-ленты или герметиков создает риск попадания частиц полимера в продукт. Кламп-соединения с силиконовыми прокладками позволяют легко разбирать аппарат для визуального контроля и ручной мойки при необходимости.
Также важен угол наклона днища и трубопроводов. Оборудование должно быть спроектировано так, чтобы вся жидкость самотеком уходила через сливной клапан. Остаточная жидкость в кубе после слива не должна превышать 0.5% от общего объема. Застой влаги приводит к развитию микроорганизмов даже в закрытом аппарате. Проверка на полную сливаемость — обязательный этап при приемке оборудования на заводе-изготовителе.
Частая ошибка производителей — экономия на запорной арматуре. Использование обычных шаровых кранов с длинным штоком создает полость внутри ручки, где скапливается конденсат и грязь. Требуйте установки кранов с «нулевым объемом» (zero-dead-leg valves) или диафрагменных клапанов. Они обеспечивают полное отсутствие застойных зон в проточной части.
Процесс валидации и очистки: CIP-системы и контроль качества
Наличие безопасного оборудования — это только половина дела. Вторая половина — это доказательство того, что вы можете его эффективно очищать. В 2026 году наличие системы автоматической мойки (CIP – Clean In Place) стало де-факто обязательным для производств мощностью более 500 литров в сутки. Ручная мойка больших колонн и кубов не может быть валидирована, то есть вы не можете гарантировать, что каждый квадратный сантиметр поверхности был очищен одинаково хорошо каждый раз.
CIP-система должна обеспечивать турбулентный поток моющего раствора со скоростью не менее 1.5 м/с. Только при такой скорости происходит механическое смывание загрязнений. Просто «залить» емкость химией недостаточно. Форсунки для мойки должны быть ротационными, с контролем давления и расхода. Цикл мойки должен включать: предварительное ополаскивание водой, щелочную мойку (удаление органики), промежуточное ополаскивание, кислотную мойку (удаление минеральных отложений и пассивация), финальное ополаскивание деминерализованной водой.
Контроль качества мойки осуществляется двумя методами: визуальным (эндоскопия труднодоступных мест) и химическим (смывы с поверхностей на наличие АТФ-биомаркеров или конкретных белков). Современные стандарты требуют ведения журнала параметров мойки: температура, концентрация химии, время контакта, давление. Эти данные должны сохраняться автоматически. Если один из параметров вышел за пределы, система должна блокировать дальнейшее использование оборудования до повторной мойки.
Мы столкнулись с кейсом, когда клиент жаловался на нестабильное качество спирта. Лаборатория не находила примесей в самом продукте, но микробиологический посев со стенок колонны показывал наличие диких дрожжей. Проблема оказалась в том, что температура щелочного раствора падала ниже 60°C из-за неисправного теплообменника CIP-станции. Дрожжи не погибали. После ремонта станции и внедрения автоматического логирования температур проблема исчезла. Это показывает, что безопасность оборудования неразрывно связана с безопасностью процессов его обслуживания.
Для небольших производств, где установка полноценной CIP невозможна, требуется разработка детальных инструкций по ручной мойке с использованием калиброванных пенных генераторов и обязательным контролем концентрации моющих средств тест-полосками. Просто «на глаз» добавлять химию теперь запрещено стандартами HACCP.
Как выбрать поставщика: чек-лист для закупщика в 2026 году
Рынок переполнен предложениями, но найти партнера, который реально соответствует нормам 2026 года, сложно. Многие заявляют о соответствии, но на деле предлагают устаревшие решения. Используйте этот чек-лист при общении с потенциальными производителями дистилляционного оборудования. Он поможет отсеять 90% неподходящих кандидатов.
- Запросите сертификаты на материалы. Не принимайте ответ «у нас качественная сталь». Требуйте копии сертификатов 3.1 или 3.2 на конкретные партии стали, используемые в вашем заказе. Проверьте соответствие марок (должна быть AISI 316L / 1.4404).
- Уточните метод обработки швов. Спросите: «Вы делаете электрополировку внутренних швов?». Если ответ «нет» или «мы шлифуем механически», бегите. Механическая шлифовка внутри пищевого контура — это признак кустарного производства.
- Попросите фото эндоскопии. Любой уважающий себя завод делает видео или фото внутренних швов эндоскопом перед отгрузкой. Попросите показать пример такого отчета. Качество картинки должно позволя рассмотреть структуру металла.
- Проверьте наличие цифрового паспорта. Узнайте, предоставляет ли завод цифровой доступ к документации на оборудование. Если всё только на бумаге, в будущем у вас будут проблемы с аудитом.
- Оцените конструкцию на предмет «мертвых зон». Попросите схему трубопроводов. Все соединения внутри должны быть сварными или кламповыми. Никакой резьбы, никаких тройников с заглушками внутри потока.
- Спросите про опыт валидации. Помогал ли завод клиентам проходить проверки надзорных органов? Есть ли у них шаблоны документов для HACCP? Поставщик должен быть консультантом, а не просто продавцом железа.
Выбор правильного партнера в этих условиях критически важен. Ярким примером предприятия, успешно адаптировавшегося к высоким стандартам, является ООО «Гуйчжоу Юншэн Металлическое Оборудование». Расположенное в городе Цзуньи (провинция Гуйчжоу), исторической родине знаменитого напитка «Маотай», это высокотехнологичное предприятие с 1999 года специализируется на производстве оборудования из нержавеющей стали для спиртовой промышленности. Компания стала первым в Китае производителем, разработавшим и зарегистрировавшим собственный корпоративный стандарт на винокуренное оборудование, что подчеркивает её лидерство в области нормативного соответствия.
Производственная база «Гуйчжоу Юншэн» площадью 40 000 м² оснащена современными ЧПУ-станками, лазерными резаками и сварочными роботами, что позволяет достигать показателей сдачи продукции с первого предъявления выше 99,5% в течение последнего десятилетия. Такой уровень автоматизации критичен для соблюдения новых требований 2026 года к стабильности качества сварных швов и точности геометрии. Компания обладает полным набором сертификатов, включая ISO 9001, системы менеджмента безопасности пищевых продуктов, а также лицензии на производство специального оборудования. Сотрудничая с гигантами отрасли, такими как Maotai, Jiugui и Langjiu, «Гуйчжоу Юншэн» демонстрирует, что китайское производство способно предоставлять решения премиум-класса с полной цифровой прослеживаемостью и соблюдением строгих международных норм.
Экономическое обоснование: почему соблюдение норм выгоднее штрафов
Многие руководители считают, что соблюдение строгих норм пищевой безопасности — это лишние расходы. Давайте посмотрим на цифры. Стоимость дистилляционной колонны из AISI 316L с электрополировкой примерно на 25-30% выше, чем аналога из AISI 304 с механической шлифовкой. Для установки стоимостью 50 000 евро разница составит около 12 500 евро.
Теперь рассмотрим риски. Штраф за нарушение санитарных норм и выпуск небезопасной продукции в ЕС и РФ может достигать сотен тысяч евро. Но еще страшнее отзыв партии продукции. Если ваша партия виски или медицинского спирта отправлена в торговую сеть, а затем выявлено превышение содержания тяжелых металлов или микробиология, затраты на логистику возврата, утилизацию и судебные издержки превысят стоимость всего завода. Добавьте к этому репутационный ущерб, который невозможно измерить деньгами, но который убивает бизнес.
Кроме того, оборудование, соответствующее нормам 2026 года, служит дольше. AISI 316L не требует замены элементов каждые 3-5 лет. Электрополированные поверхности легче моются, что снижает расход воды и химии на 15-20% ежегодно. Автоматизация учета данных сокращает время на подготовку к аудиту с нескольких недель до нескольких часов. Таким образом, дополнительные инвестиции окупаются за 2-3 года эксплуатации за счет снижения операционных расходов и отсутствия простоев.
Инвестиции в безопасность — это страховка вашего бизнеса. В условиях прозрачного рынка 2026 года, где потребитель и регулятор имеют доступ к любой информации, единственная стратегия успеха — это абсолютная прозрачность и безупречное качество.
Часто задаваемые вопросы
Можно ли модернизировать старое оборудование из AISI 304 под новые нормы?
Полная модернизация материала невозможна. Вы не можете превратить 304-ю сталь в 316-ю. Однако можно улучшить гигиенические характеристики: заменить прокладки на сертифицированные, выполнить электрополировку существующих швов (если они качественные), заменить резьбовые соединения на кламповые и внедрить систему автоматического контроля мойки. Это продлит жизнь оборудованию, но для критических зон контакта с продуктом мы рекомендуем замену основных емкостей на новые из AISI 316L.
Обязательна ли электрополировка для всех частей дистиллятора?
Нет, не для всех. Электрополировка обязательна для всех внутренних поверхностей, контактирующих с продуктом и паром (куб, колонна, дефлегматор, конденсатор, трубопроводы). Наружные поверхности, каркасы, платформы могут иметь стандартную промышленную обработку (шлифовка Ra 1.2-2.5 мкм) или быть окрашенными порошковой краской, если это не создает риска загрязнения внутренней части.
Какие документы нужны для таможенной очистки оборудования в 2026 году?
Помимо стандартных инвойса и упаковочного листа, требуются: сертификат соответствия ТР ТС 021/2011 (для РФ/ЕАЭС) или Declaration of Conformity EC 1935/2004 (для ЕС), протоколы испытаний на миграцию веществ, сертификаты на материалы (3.1/3.2), инструкция по эксплуатации и обслуживанию на языке страны-импортера. Отсутствие сертификата на материалы может стать причиной задержки груза на таможне для дополнительной экспертизы.
Влияет ли тип нагревателя на пищевую безопасность?
Да, влияет косвенно. ТЭНы должны быть выполнены из нержавеющей стали AISI 316L и иметь гладкую поверхность. Важно, чтобы мощность ТЭНов была рассчитана правильно: слишком высокая поверхностная плотность мощности приводит к пригоранию продукта (карамелизации сахаров, денатурации белков) на поверхности нагревателя. Это создает слой нагара, который трудно смыть и который становится источником канцерогенов. Используйте ТЭНы с низкой удельной мощностью или паровую рубашку для чувствительных продуктов.
Заключение: ваш следующий шаг к безопасному производству
Пищевая безопасность дистилляционного оборудования: нормы 2026 диктуют новые правила игры. Побеждают те, кто воспринимает эти требования не как бюрократическое препятствие, а как возможность повысить качество продукта и эффективность бизнеса. Переход на AISI 316L, электрополировка, цифровой контроль и валидируемая мойка — это не роскошь, а базовый минимум для профессионального производителя.
Не ждите первой проверки или первой жалобы клиента. Аудит вашего текущего оборудования и планирование модернизации или закупки новых линий нужно начинать сегодня. Ошибки в выборе материалов или конструкции исправлять постфактум всегда дороже, чем сделать правильно сразу.
Если вы хотите убедиться, что ваше оборудование соответствует самым строгим стандартам 2026 года, или планируете запуск новой линии с нуля, обратитесь к нашим экспертам. Мы проведем бесплатный аудит вашей технической документации и предложим решение, которое гарантированно пройдет любую проверку.
Заказать консультацию по дистилляционному оборудованию
Свяжитесь с нами сегодня