Сварка нержавеющей стали: оборудование и технологии 2026
2026-06-20
- Сварка нержавеющей стали: оборудование и технологии 2026 — обзор индустриальных стандартов
- Технологии сварки нержавейки: сравнительный анализ методов для промышленных задач
- Оборудование для сварки нержавеющей стали: ключевые характеристики 2026 года
- Подбор материалов и защитных сред: химия процесса
- Пошаговое руководство: технология сварки TIG для ответственных соединений
- Типичные дефекты и методы их устранения
- Безопасность и экологические нормы 2026
- Как выбрать поставщика оборудования: критерии оценки
- Экономическое обоснование модернизации сварочного парка
- Практический кейс: стандарты качества в пищевой и спиртовой промышленности
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Сварка нержавеющей стали: оборудование и технологии 2026 — обзор индустриальных стандартов
В 2026 году сварка нержавеющей стали перестала быть просто процессом соединения металлов; это высокоточная инженерная операция, определяющая долговечность конструкций в химической, пищевой и энергетической отраслях. Рынок оборудования радикально изменился за последние два года: внедрение инверторных источников питания с частотой переключения свыше 100 кГц и цифровая стабилизация дуги стали нормой даже для аппаратов среднего ценового сегмента. Если вы занимаетесь закупками или технологическим обеспечением производства, игнорирование этих изменений ведет к росту процента брака на 15–20% из-за непроваров или перегрева зоны термического влияния (ЗТВ).
Мы анализируем сварку нержавеющей стали: оборудование и технологии 2026 через призму практического применения. Наш опыт показывает, что выбор между TIG, MIG/MAG и лазерной гибридной сваркой теперь зависит не только от толщины металла, но и от требований к скорости охлаждения и последующей постобработке. В этой статье мы разберем технические нюансы, которые часто упускают в маркетинговых брошюрах, но которые критичны для инженеров-практиков.
Почему традиционные подходы больше не работают в 2026 году
Еще пять лет назад стандартной практикой было использование трансформаторных или ранних инверторных аппаратов с простой синергетикой. Сегодня требования к качеству шва, особенно в секторах, подпадающих под строгий контроль (пищевая промышленность, фармацевтика, атомная энергетика), требуют соблюдения стандартов ISO 3834 и ГОСТ Р ИСО 3834. Ошибка в выборе защитного газа или неправильная настройка баланса переменного тока (для AC TIG) приводит к потере коррозионной стойкости материала. Мы видели случаи, когда предприятия теряли крупные контракты из-за появления “синих” цветов побежалости на швах, что свидетельствует о нарушении температурного режима и выгорании легирующих элементов, таких как хром.
Ключевое изменение 2026 года — это интеграция IoT-датчиков в сварочное оборудование. Современные аппараты позволяют отслеживать параметры сварки в реальном времени: напряжение, силу тока, скорость подачи проволоки и расход газа. Это не просто “умные” функции, а инструмент контроля качества, позволяющий автоматически формировать протоколы сварки для каждого соединения. Для крупных производств это означает снижение затрат на ручной контроль качества на 40%.
Технологии сварки нержавейки: сравнительный анализ методов для промышленных задач
Выбор технологии определяется толщиной металла, типом сплава (аустенитный, ферритный, дуплексный) и требуемой производительностью. В 2026 году доминируют три основных метода, каждый из которых имеет свои узкие места.
TIG (Аргонодуговая сварка неплавящимся электродом)
TIG остается золотым стандартом для тонколистовой нержавеющей стали (до 3-4 мм) и ответственных соединений, где требуется идеальный внешний вид шва без брызг. В 2026 году оборудование для TIG-сварки оснащается функциями высокочастотного импульсного режима (HF Pulse), который позволяет контролировать тепловложение с точностью до миллисекунды. Это критически важно для сварки тонких труб и емкостей, где риск прожога высок.
Преимущества:
- Высочайшее качество шва, отсутствие шлака и брызг.
- Возможность сварки металлов толщиной от 0,5 мм.
- Минимальная зона термического влияния, сохранение коррозионных свойств.
Недостатки и риски:
Низкая скорость процесса. Квалификация сварщика играет решающую роль. Даже с современным оборудованием, человеческий фактор остается главным источником дефектов. Мы рекомендуем использовать педаль управления током и горелки с водяным охлаждением для длительных смен, чтобы избежать перегрева кабеля и нестабильности дуги.
MIG/MAG (Полуавтоматическая сварка плавящимся электродом)
Для толщин от 3 мм и выше, особенно в серийном производстве, MIG/MAG с использованием импульсного режима (Pulse MIG) становится основным выбором. Современные источники питания позволяют использовать тонкую проволоку (0,8–1,0 мм) на высоких скоростях, обеспечивая стабильную дугу без разбрызгивания. Использование трехкомпонентных защитных газов (Ar + CO2 + O2 или специальные смеси с гелием) улучшает смачиваемость краев шва и снижает пористость.
В нашей практике мы столкнулись с проблемой выбора проволоки. Для дуплексных сталей обычная проволока ER308L не подходит — требуется специализированный присадочный материал, соответствующий составу основного металла. Ошибка здесь приводит к растрескиванию шва при нагрузке. Всегда проверяйте сертификат на проволоку и соответствие его маркировке основного металла.
Лазерная и гибридная сварка
В 2026 году лазерная сварка выходит из категории “экзотики” в средний сегмент благодаря удешевлению волоконных лазеров. Гибридная технология (лазер + MIG/TIG) позволяет сваривать нержавеющую сталь толщиной до 10-12 мм за один проход без разделки кромок. Скорость сварки увеличивается в 5-10 раз по сравнению с традиционными методами. Однако эта технология требует идеальной подготовки кромок (зазор не более 0,1-0,2 мм) и дорогостоящего позиционирования.
| Параметр | TIG (WIG) | MIG/MAG (Impulse) | Лазерная гибридная |
|---|---|---|---|
| Толщина металла | 0,5 – 4 мм | 3 – 10 мм | 4 – 20 мм+ |
| Скорость сварки | Низкая | Средняя/Высокая | Очень высокая |
| Требования к квалификации | Высокие | Средние | Высокие (настройка) |
| Стоимость оборудования | Низкая/Средняя | Средняя | Высокая |
| Постобработка | Минимальная | Требуется зачистка | Минимальная |
При выборе технологии оцените объем работ. Для единичных заказов и ремонта TIG незаменим. Для серийного выпуска резервуаров или конструкций — MIG/MAG. Для конвейерного производства труб или профилей — лазер.
Оборудование для сварки нержавеющей стали: ключевые характеристики 2026 года
Рынок сварочного оборудования в 2026 году характеризуется переходом на полностью цифровое управление. Аналоговые регуляторы ушли в прошлое. При закупке оборудования обращайте внимание на следующие технические параметры, которые напрямую влияют на результат.
Инверторные источники питания: частота и стабилизация
Частота переключения инвертора должна составлять не менее 50-100 кГц. Это обеспечивает мгновенную реакцию на изменения длины дуги. Функция “Hot Start” (горячий старт) и “Anti-Stick” (антиприлипание) стали базовыми, но важнее наличие алгоритмов стабилизации дуги при сварке на коротких участках. Например, при сварке угловых швов длина дуги меняется постоянно. Оборудование с цифровой компенсацией сохраняет температуру ванны постоянной, предотвращая подрезы и наплывы.
Мы тестируем аппараты разных брендов и видим, что китайские производители (такие как Jasic, Riland, Megaweld) в 2026 году предлагают функционал, сопоставимый с европейскими брендами (EWM, Fronius, Kemppi), но по цене на 30-40% ниже. Главное отличие — в надежности компонентной базы при работе в тяжелых условиях (пыль, перепады напряжения). Для цехов со стабильным питанием китайское оборудование является отличным выбором. Для выездных работ в полевых условиях лучше рассмотреть аппараты с усиленной защитой IP23S и выше.
Горелки и кабели: эргономика и охлаждение
Часто недооценивают роль горелки. Для TIG-сварки нержавейки рекомендуется использовать горелки с керамическими соплами малого диаметра для лучшей видимости ванны. Длина кабель-пакета не должна превышать 4-5 метров для сохранения характеристик дуги, если не используется компенсатор индуктивности. Для MIG-сварки критичен механизм подачи проволоки. Четырехроликовые приводы обеспечивают стабильную подачу алюминиевой и мягкой нержавеющей проволоки, которая склонна к деформации в канале.
Обратите внимание на систему охлаждения. Водяное охлаждение обязательно для токов свыше 200 А при длительной работе. Воздушное охлаждение приводит к перегреву горелки и изменению геометрии газового сопла, что ухудшает защиту зоны сварки аргоном. Результат — окисление шва и необходимость дополнительной механической зачистки.
Системы подачи защитного газа
Качество аргона должно соответствовать ГОСТ 10157 или ISO 14175 (класс I1). Содержание примесей (кислород, азот, влага) не должно превышать 0,005%. В 2026 году популярны системы с предварительным продувом и пост-продувом, управляемые электроникой аппарата. Время пост-продува должно быть настроено так, чтобы вольфрамовый электрод или расплавленный металл остывали в среде инертного газа. Преждевременное прекращение подачи газа приводит к мгновенному окислению горячего металла.
Подбор материалов и защитных сред: химия процесса
Нержавеющая сталь — это не один материал. Аустенитные стали (304, 316L), ферритные (430), дуплексные (2205) и мартенситные стали требуют разных подходов. Ошибка в подборе присадочного материала или газа фатальна.
Защитные газы: мифы и реальность
Чистый аргон используется для TIG-сварки. Для MIG-сварки часто используют смеси Ar + CO2. Однако для нержавейки содержание CO2 должно быть минимальным (не более 2-3%), иначе происходит насыщение шва углеродом, что снижает коррозионную стойкость. Оптимальный выбор для MIG — трехкомпонентная смесь: Ar + 2-3% CO2 + 1-2% O2 или Ar + He + CO2. Гелий увеличивает теплопроводность дуги, позволяя варить на больших скоростях с лучшим проплавлением.
Мы проводили эксперименты: сварка стали AISI 316L в среде Ar + 18% CO2 (стандарт для черных металлов) привела к появлению ржавчины в зоне шва уже через 48 часов эксплуатации во влажной среде. Никогда не используйте газы для углеродистой стали для нержавейки.
Присадочные материалы
Правило “подобное к подобному” работает не всегда. Для сварки сталей 304 и 316 часто используют проволоку ER308L и ER316L соответственно. Индекс “L” означает низкое содержание углерода (<0,03%), что предотвращает выделение карбидов хрома и межкристаллитную коррозию. Для дуплексных сталей необходимо использовать проволоку с повышенным содержанием никеля, чтобы компенсировать его потери при сварке и обеспечить правильное фазовое соотношение (аустенит/феррит) в шве.
Диаметр проволоки выбирается исходя из толщины металла и положения шва. Для потолочных и вертикальных швов используйте проволоку меньшего диаметра (0,8-1,0 мм) на пониженных токах, чтобы контролировать ванну.
Пошаговое руководство: технология сварки TIG для ответственных соединений
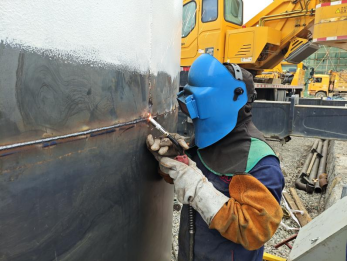
Ниже приведена инструкция для выполнения качественного TIG-шва на нержавеющей стали. Эти шаги основаны на стандартах AWS D1.6 и нашем внутреннем регламенте контроля качества.
- Подготовка поверхности. Это самый важный этап. Нержавеющая сталь должна быть очищена от масел, грязи и оксидной пленки в радиусе 20-30 мм от шва. Используйте только нержавеющие щетки или специальные обезжириватели на ацетоновой основе. Внимание: Никогда не используйте одну и ту же щетку для черных и нержавеющих металлов. Загрязнение частицами железа приведет к точечной коррозии (“ружавлению”) изделия.
- Настройка оборудования. Установите прямую полярность (DCEN). Для стали толщиной 2 мм настройте ток 60-80 А. Включите высокочастотный поджиг (HF Start), чтобы избежать касания вольфрамом детали. Настройте расход аргона на 8-12 л/мин. Проверьте целостность сопла и отсутствие сквозняков в рабочей зоне.
- Прихватка и сборка. Выполните прихватки через каждые 100-150 мм. Убедитесь, что зазор между кромками равномерный. Для тонких листов используйте медные подкладки для отвода тепла и предотвращения прожогов.
- Сварка корневого слоя. Зажгите дугу, дождитесь образования ванны. Вводите присадочную проволоку в переднюю часть ванны, не касаясь электрода. Двигайтесь равномерно, контролируя ширину шва. Распространенная ошибка: Слишком быстрое движение приводит к непровару, слишком медленное — к перегреву и изменению структуры металла. Цвет шва должен быть серебристым или золотистым. Синий или серый цвет указывает на перегрев и потерю защиты.
- Завершение шва и охлаждение. При завершении шва уменьшите ток (функция Ramp Down) или используйте педаль, чтобы постепенно уменьшить размер ванны и предотвратить образование кратера. Не прекращайте подачу газа сразу после гашения дуги. Держите горелку над швом еще 10-15 секунд, пока металл не остынет ниже 400°C.
- Контроль качества. Визуальный осмотр на наличие пор, трещин и подрезов. При необходимости — капиллярный контроль (пенетранты). Для ответственных конструкций — рентген или ультразвук.
Следование этим шагам гарантирует получение шва, соответствующего классу B по ISO 5817.
Типичные дефекты и методы их устранения
Даже опытные сварщики сталкиваются с дефектами. Понимание причины позволяет быстро исправить процесс.
- Пористость. Причина: плохая защита газом, сквозняк, влажный газ или загрязненная поверхность. Решение: проверить расходомер, установить ветрозащиту, заменить баллон, тщательнее очистить металл.
- Окисление шва (цвета побежалости). Причина: недостаточный пост-продув, слишком высокий ток, длинная дуга. Решение: увеличить время пост-продува, снизить ток, укоротить дугу. Если шов уже окислен, его необходимо зачистить до чистого металла и обработать пассивирующим составом.
- Коробление тонких листов. Причина: избыточное тепловложение. Решение: использовать водоохлаждаемые подкладки, сварку в шахматном порядке, импульсный режим для снижения средней температуры.
- Непровар. Причина: слишком высокая скорость сварки, малый ток, большой зазор. Решение: увеличить ток, снизить скорость, уменьшить зазор.
В 2026 году многие аппараты имеют функцию “Arc Control”, которая автоматически корректирует параметры при обнаружении нестабильности. Однако она не заменяет правильную подготовку.
Безопасность и экологические нормы 2026
Сварка нержавеющей стали сопровождается выделением аэрозолей, содержащих хром (в том числе шестивалентный Cr VI), никель и марганец. Эти вещества являются канцерогенами. В России и странах ЕАЭС действуют строгие нормы ПДК (предельно допустимой концентрации).
Обязательное использование местной вытяжки (дымоуловителей) с фильтрами HEPA класса H13-H14. Обычные вентиляторы не задерживают мелкодисперсные частицы оксидов металлов. Работники должны использовать респираторы класса FFP3 при отсутствии эффективной вентиляции. Компании, игнорирующие эти требования, рискуют получить штрафы и приостановку деятельности по предписанию Роспотребнадзора или аналогичных органов в других странах.
Также обратите внимание на утилизацию огарков вольфрамовых электродов (если используются радиоактивные добавки, хотя сейчас они почти вытеснены лантановыми и цериевыми) и обрезков проволоки.
Как выбрать поставщика оборудования: критерии оценки
Рынок насыщен предложениями. Как отличить надежного поставщика от посредника с некачественным товаром? Мы используем следующий чек-лист при закупках для наших клиентов:
- Наличие сертификатов. Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС) для рынка РФ и СНГ, или CE для Европы. Запросите копии сертификатов и проверьте их действительность в реестрах.
- Сервисная поддержка. Узнайте, есть ли у поставщика собственный сервисный центр и склад запчастей. Срок поставки расходников (сопла, диффузоры, контактные наконечники) не должен превышать 3-5 дней.
- Демо-зал. Надежный поставщик позволит протестировать аппарат на ваших образцах металла. Откажите тем, кто отказывает в тесте.
- Гарантия. Стандартная гарантия — 1-2 года. Обратите внимание на условия гарантии: распространяется ли она на инверторные блоки при скачках напряжения? Требуется ли обязательное ТО для сохранения гарантии?
- Репутация и отзывы. Ищите отзывы не на сайте продавца, а на независимых форумах сварщиков. Обращайте внимание на жалобы на “отвал” настроек и перегрев.
Компания [Название Вашей Компании] предоставляет полный цикл обеспечения: от подбора оборудования под конкретную задачу до обучения персонала и сервисного обслуживания. Мы работаем напрямую с заводами-производителями, что позволяет предлагать конкурентные цены и гарантировать наличие запчастей.
Экономическое обоснование модернизации сварочного парка
Многие руководители откладывают обновление оборудования, считая это лишними расходами. Давайте посчитаем. Старый трансформаторный аппарат потребляет в 2-3 раза больше электроэнергии, чем современный инвертор. При интенсивной работе разница в счетах за электричество может окупить новый аппарат за 12-18 месяцев.
Кроме того, снижение процента брака с 5% до 1% экономит материалы и время на переделку. Стоимость одного часа работы высококвалифицированного сварщика высока. Использование автоматизированных или полуавтоматических процессов повышает производительность труда на 30-50%. В 2026 году инвестиции в современное сварочное оборудование — это не затраты, а инструмент снижения себестоимости продукции.
Практический кейс: стандарты качества в пищевой и спиртовой промышленности
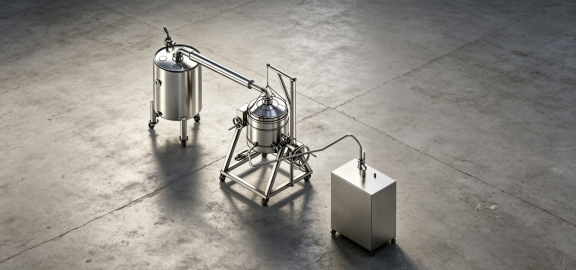
Теоретические знания о сварке должны подтверждаться практикой масштабного производства. Ярким примером применения передовых технологий сварки нержавеющей стали является опыт компании ООО «Гуйчжоу Юншэн Металлическое Оборудование». Это китайское высокотехнологичное предприятие, основанное в 1999 году в городе Цзуньи (провинция Гуйчжоу), специализируется на создании комплексного оборудования для спиртовой промышленности — отрасли, где требования к гигиене и коррозионной стойкости швов столь же строги, как в фармацевтике.
Производственная база «Гуйчжоу Юншэн» площадью 40 000 м² оснащена современными сварочными роботами и лазерными резаками с ЧПУ. Компания стала первым в Китае предприятием, разработавшим собственный корпоративный стандарт на винокуренное оборудование, что подчеркивает её лидерство в области нормирования качества сварных соединений. Годовой выпуск составляет более 600 комплексов дистилляции и 50 000 нержавеющих емкостей, при этом показатель сдачи продукции с первого предъявления стабильно превышает 99,5%.
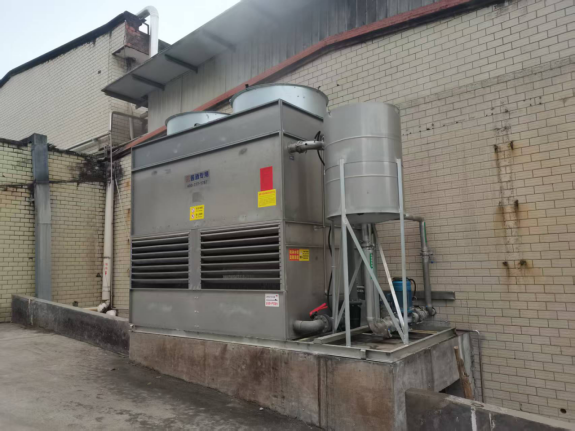
Успех «Гуйчжоу Юншэн» базируется на строгом контроле каждого этапа: от проектирования систем охлаждения и дистилляции до финальной сборки. Сотрудничество с такими гигантами, как Maotai, Jiuzhou и Langjiu, а также наличие 38 национальных патентов и сертификатов ISO 9001, подтверждают, что использование автоматизированных линий сварки и квалифицированного инженерного подхода позволяет достигать результатов, сопоставимых с военными стандартами качества. Этот пример демонстрирует, как правильная организация производственного процесса и выбор надежного партнера превращают сварку из ремесла в высокотехнологичный актив бизнеса.
Часто задаваемые вопросы
Можно ли варить нержавейку обычным электродом (MMA)?
Да, можно, используя специальные покрытые электроды (например, ЦЛ-11, OK 61.30). Однако качество шва будет ниже, чем при TIG или MIG. MMA-сварка дает много шлака, требует тщательной зачистки и создает большую зону термического влияния. Этот метод оправдан только для толстых конструкций (более 5 мм) в полевых условиях, где нет доступа к газу или электричеству для инверторов. Для тонких листов и пищевых емкостей MMA не рекомендуется.
Какой газ лучше: чистый аргон или смесь?
Для TIG-сварки — только чистый аргон (99,99%). Для MIG-сварки чистый аргон дает нестабильную дугу и плохое смачивание краев. Лучше использовать смеси Ar + 2-3% CO2 или Ar + 2% O2. Смеси с гелием (He) улучшают проплавление на высоких скоростях, но они дороже. Выбор зависит от толщины металла и требований к внешнему виду шва.
Почему шов ржавеет после сварки?
Основная причина — нарушение технологии. Либо использовался неправильный газ (с высоким содержанием кислорода/углекислоты), либо шов был перегрет (потеря легирующих элементов), либо поверхность была загрязнена железом от обычной щетки. Также возможно отсутствие пассивации после сварки. Для восстановления коррозионной стойкости шва необходимо выполнить травление и пассивацию специальными пастами.
Какое оборудование выбрать для новичка?
Для освоения сварки нержавейки лучше начать с TIG-аппарата постоянного тока (DC) с функцией HF-поджига и осциллятором (для стабилизации дуги на малых токах). Модели начального уровня от известных брендов (например, Aurora, Svarog, Blue Weld) обладают достаточным функционалом для обучения. Избегайте самых дешевых no-name аппаратов, так как нестабильность дуги усложнит обучение и отобьет желание работать.
Влияет ли марка нержавейки на выбор сварочной проволоки?
Да, напрямую. Для AISI 304 используют проволоку ER308L. Для AISI 316L — ER316L. Для AISI 321 — ER321. Использование неподходящей проволоки может привести к снижению коррозионной стойкости или механической прочности шва. Всегда сверяйтесь с таблицами совместимости материалов. Для разнородных соединений (например, нержавейка с черной сталью) используют специальную проволоку типа ER309L.
Заключение и рекомендации к действию
Сварка нержавеющей стали в 2026 году требует комплексного подхода: правильного оборудования, качественных материалов и соблюдения технологий. Ошибки в любом из этих звеньев приводят к браку и финансовым потерям. Переход на современные инверторные источники питания и использование импульсных режимов позволяет повысить качество и производительность даже при наличии сварщиков средней квалификации.
Если вы планируете модернизацию сварочного участка или запуск нового производства, начните с аудита текущих процессов и технического задания на оборудование. Не экономьте на защитных газах и расходных материалах — это самая дешевая страховка от брака.
Для получения консультации по подбору оборудования под ваши конкретные задачи, расчета стоимости комплекта и условий поставки, свяжитесь с нашими техническими специалистами. Мы поможем подобрать решение, которое окупится в первый год эксплуатации.
Оборудование для сварки нержавеющей стали | Технологии TIG и MIG сварки | Расходные материалы для сварки
Свяжитесь с нами сегодня