Изготовить изделие из нержавеющей стали экологично?
2026-03-21
содержание
Экологичность нержавейки — это не простая галочка ?зелёное производство?, а цепочка решений от руды до утилизации, где многое зависит от того, кто и как режет, варит и полирует.
Сырьё и энергия: с чего всё начинается
Когда говорят об экологичности, часто думают только об утилизации готового продукта. Но если копнуть глубже — основной след формируется на этапе выплавки. Производство нержавеющей стали, особенно марок с никелем и хромом, энергоёмко. Здесь важно, откуда эта энергия. Если завод использует уголь, углеродный след будет значительным. С другой стороны, некоторые европейские и, что интересно, китайские производители сейчас активно переходят на электродуговые печи с большей долей лома. Это серьёзно снижает нагрузку.
В нашем цеху мы долго работали с разными поставщиками листа. Помню, был период, когда брали материал из стандартных каналов — вроде бы всё по ГОСТу, но при резке лазером дыма было больше, и фильтры забивались быстрее. Потом начали сотрудничать с одним поставщиком, который явно делал ставку на более чистый передел. Материал был дороже, но отходы при той же технологии резались ?чище?, и это экономило ресурсы на очистке воздуха. Вот вам и скрытая экологичность — она не в сертификате, а в процессе.
Кстати, о поставщиках. Недавно наткнулся на сайт ООО Гуйчжоу Юншэн Металлическое Оборудование (https://www.mygzys.com). Они позиционируют себя как поставщика для спиртовой отрасли, а там требования к стали — пищевые, часто высшего класса. Их подход к подбору материалов для оборудования, судя по описанию, подразумевает долгий срок службы и химическую стойкость — это косвенно тоже экологичный фактор. Чем дольше служит чан или трубопровод, тем реже его нужно менять и перерабатывать.
Цех: где теория сталкивается с реальностью
Самое интересное начинается в цеху. Можно купить ?зелёную? сталь, но свести все плюсы на нет грязной технологией. Возьмём резку. Плазменная резка — это выбросы в атмосферу, шлаки. Лазерная — чище, но требует энергии. Водородная резка? Звучит идеально, но дорого и не для всех толщин. Мы пробовали оптимизировать плазменную резку, подбирая режимы, чтобы минимизировать окалину. Меньше окалины — меньше потом абразивов и кислоты для травления. Это кажется мелочью, но в масштабах года тонны отходов.
Сварка — отдельная история. Здесь главный враг — дефекты. Непровар, поры — это потенциальные места коррозии, а значит, сокращение срока службы изделия. Приходится переваривать, тратить лишний газ (аргон, например), лишний металл на наплавку. Наш технолог всегда твердил: ?Лучшая экологичная сварка — это сделанная с первого раза по правильному режиму?. И он прав. Мы вели журналы по расходу сварочных материалов — когда добились стабильного качества, расход упал на 15%. Это и экономия, и меньше отходов.
А ещё есть механообработка. СОЖ (смазочно-охлаждающие жидкости). Если использовать дешёвые нефтяные эмульсии, потом их утилизация — головная боль и cost для природы. Перешли на более современные, биоразлагаемые составы. Дороже, но отработку можно сдавать по упрощённой схеме. И воздух в цеху стал другим, не таким масляным.
Финишная обработка: видимая часть айсберга
Полировка и пассивация. Многие заказчики хотят зеркальный блеск. Но чтобы его получить традиционно, используются абразивные пасты, войлочные круги — всё это расходники, микропластик в стоках. Мы экспериментировали с электрополировкой. Технология не новая, но для наших изделий сложной формы оказалась прорывом. Окупаемость установки была долгой, зато отходов от процесса почти нет — только электролит, который регенерируется. Поверхность после неё не просто блестит, а имеет улучшенную коррозионную стойкость — пассивирующий слой образуется лучше. Опять же, долговечность.
Но и здесь не без ложки дёгтя. Электрополировка требует точного контроля состава стали. Неоднородность материала, те же самые сварочные швы, если их не протравить предварительно, могут дать пятнистую поверхность. Пришлось ужесточать входной контроль заготовок и дорабатывать техпроцесс подготовки сварных швов. Это тот случай, когда экологичная технология заставляет подтягивать все предыдущие этапы.
Пассивация азотной кислотой — классика. Но пары, вопросы утилизации отработанного раствора. Сейчас появляются альтернативы на основе лимонной кислоты или электрохимические методы. Мы тестировали один такой состав. Для пищевой промышленности, кажется, прошёл бы, но для химического аппаратостроения не дотянул по тестам на стойкость к хлоридам. Вернулись к классике, но поставили более мощную систему нейтрализации и улавливания паров. Иногда ?зелёнее? — значит не замена, а грамотное управление традиционным процессом.
Логистика и упаковка: неочевидные потери
Об этом редко задумываются в контексте экологичности металлоизделия. Как доставляется материал? Как упаковывается готовый продукт? Раньше мы упаковывали всё в стретч-плёнку и на деревянные поддоны. Море пластика, который потом клиент просто выбрасывает. Перешли на многоразовые деревянные и металлические каркасы с тканевыми чехлами для транспортировки внутри региона. Для дальних отправок — картон и плёнка, но минимизированная. Да, это требует договорённостей с клиентом, чтобы он возвращал тару. Не все идут на это, но те, кто говорит об экологичности всерьёз, — идут.
Логистика внутри производства. Раскрой листа стараемся оптимизировать не только по экономии металла, но и по минимизации перемещений. Кажется, ерунда — проехать краном на 20 метров больше. Но за год это сотни киловатт-часов. Составили карту движения заготовок по цеху, кое-что переставили. Эффект есть, пусть и не огромный в денежном выражении, но принципиальный.
Утилизация и долгий срок службы
Вот здесь главный козырь нержавейки. Изделие может служить десятилетиями, а потом его можно полностью переплавить без потери качества. Это и есть циркулярная экономика. Но это в теории. На практике, если наше изделие — это, скажем, реактор для химической промышленности, то в конце срока службы он может быть загрязнён. Его нужно правильно демонтировать и очистить, прежде чем отправить в переплав. Мы сейчас прописываем в документации рекомендации по демонтажу и подготовке к утилизации. Для клиента это дополнительная услуга, для нас — завершение жизненного цикла продукта.
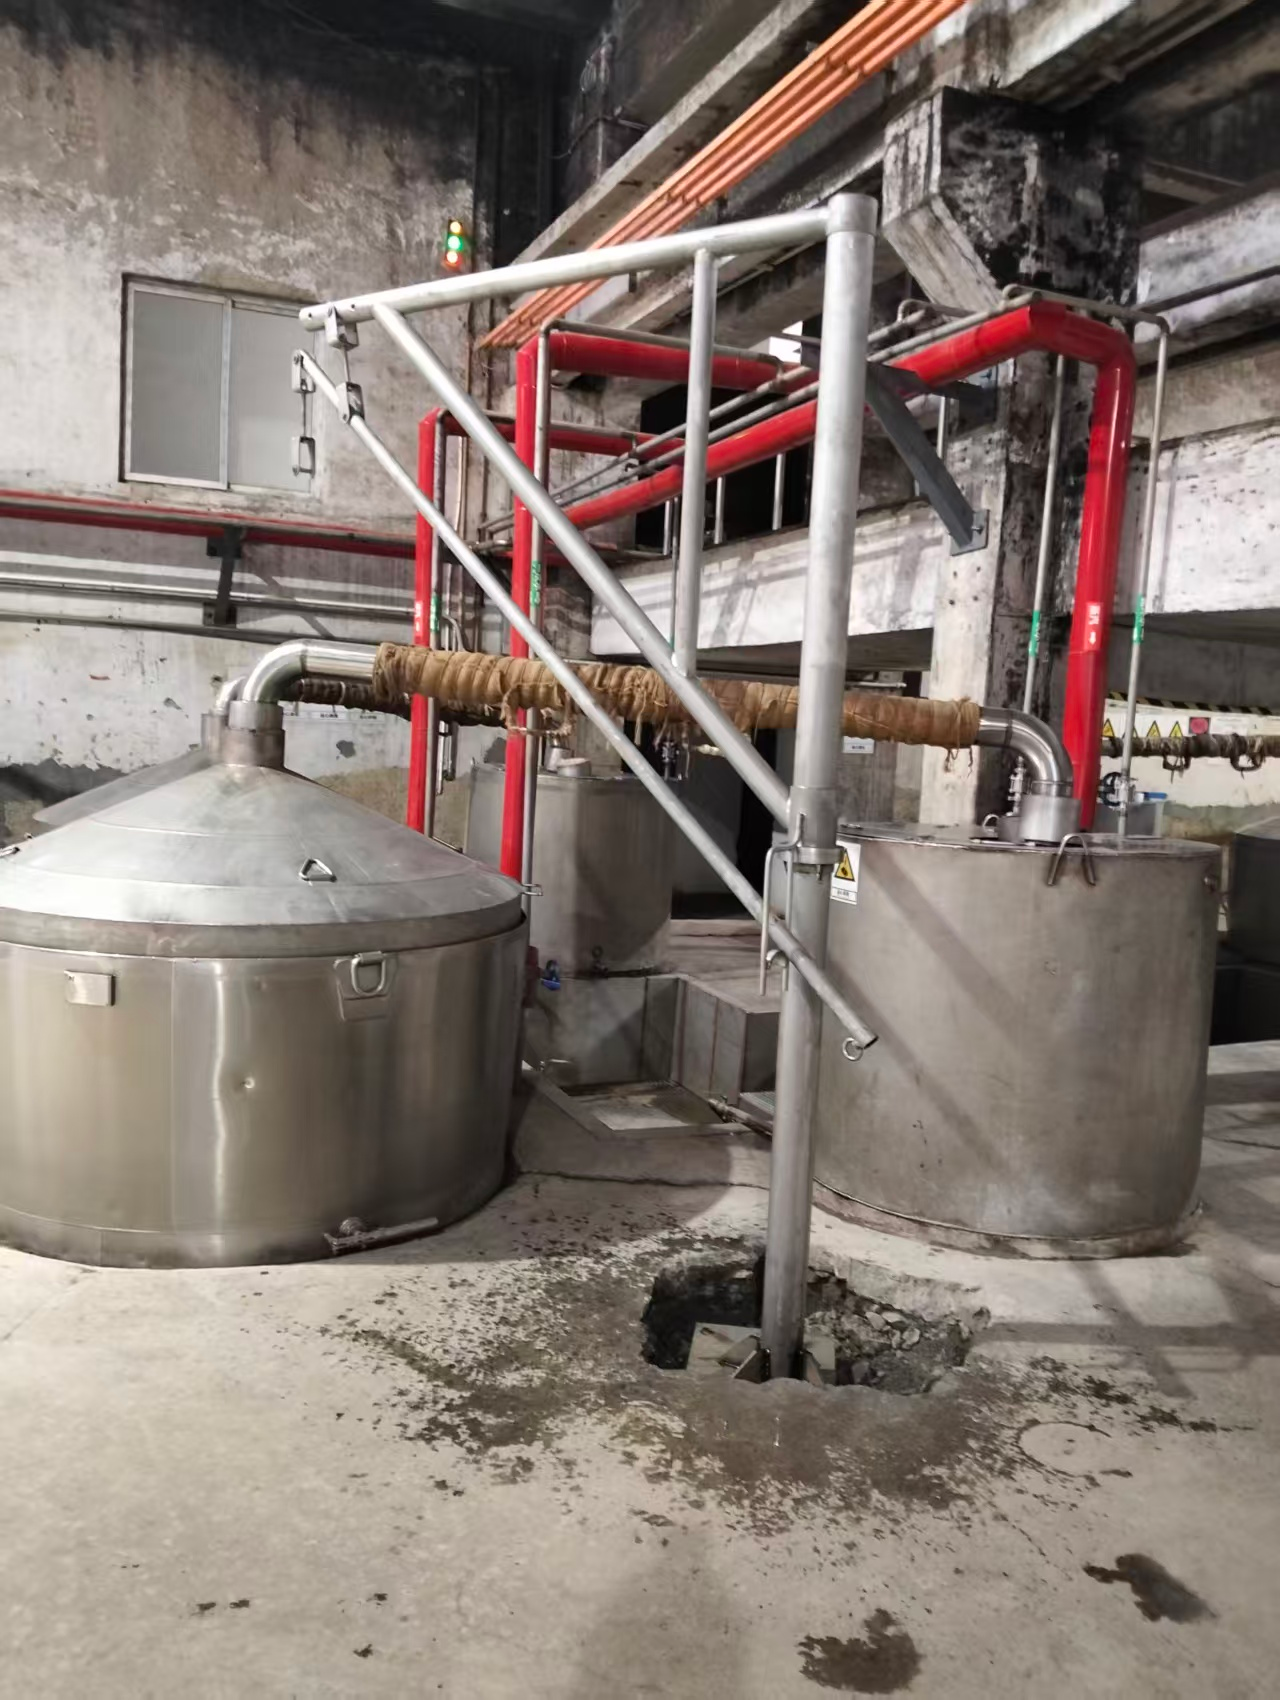
Сравнивал с углеродистой сталью. Та крашеная, оцинкованная. Через 10-15 лет — коррозия, ремонты, а потом и утилизация проблемная, с красками и покрытиями. Нержавейка же, если её правильно подобрали по марке под среду, просто работает. Вот, к примеру, оборудование для дистилляции спирта (байцзю), которое поставляет ООО Гуйчжоу Юншэн Металлическое Оборудование. Там постоянный контакт с агрессивными средами, температура. Использование правильной нержавеющей стали (скажем, AISI 316L) — это гарантия того, что оборудование не будет ?сыпаться? и отравлять продукт, а прослужит долго. Долговечность — самый недооценённый экологичный параметр.
Был у нас неудачный опыт. Делали ёмкости для одного пищевого производства из более дешёвой стали 430. Сэкономили клиенту на закупке. Через три года в швах пошла коррозия. Пришлось менять. Итог: двойной расход материала, энергии, работы. С тех пор всегда спорим с клиентом, если он хочет сэкономить на марке стали не по назначению. Объясняем на таких примерах. Иногда убеждаем.
Итог: экологичность как процесс, а не статус
Так что, изготовить изделие из нержавеющей стали экологично? Да, это возможно. Но это не данность. Это цепочка осознанных выборов: от выбора поставщика металла с низкоуглеродным следом до организации безотходного раскроя, от инвестиций в чистые технологии финиша до проектирования под долгий срок службы. Это часто дороже на старте, но дешевле, если считать полный жизненный цикл.
Самое сложное — изменить мышление. Не ?нам нужен экологичный сертификат?, а ?как сделать так, чтобы через 20 лет этот реактор или эта пивоваренная ёмкость ушли в переплавку с минимальным ущербом и максимальной пользой?. Это работа не одного дня. Мы сами не идеальны, многое ещё предстоит улучшить. Но когда видишь, как отлаженный процесс даёт не только качественный продукт, но и меньше дыма, меньше шлака, меньше отходов — понимаешь, что движешься в правильном направлении.
В конце концов, экологичность — это просто профессиональная ответственность, растянутая во времени. И нержавеющая сталь, при всём своём неидеальном производстве, даёт для этого уникальные возможности. Главное — их не упустить в погоне за сиюминутной выгодой.